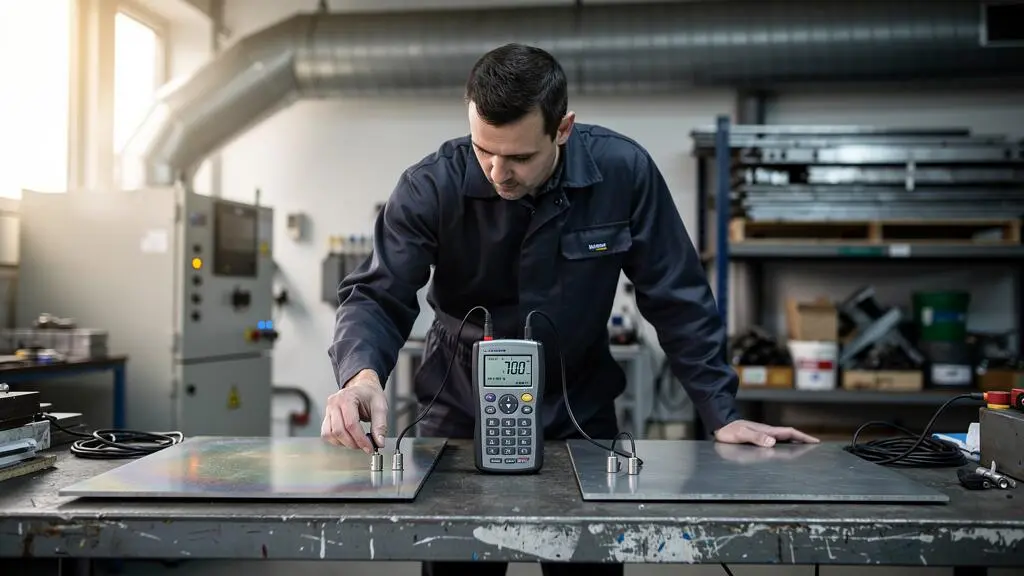
Deux plaques d’acier inoxydable présentent la même désignation matière, des dimensions proches et une conductivité thermique nominale comparable. Pourtant, après un changement de fournisseur, l’une atteint sa température de travail plus tard que l’autre. Le cycle de production s’allonge, la température devient moins homogène ou les réglages habituels ne donnent plus le résultat attendu.
Cette différence ne traduit pas nécessairement une non-conformité métallurgique. Elle peut provenir de la diffusivité thermique, des tolérances d’épaisseur, de l’état de surface, des conditions de contact ou de la position des capteurs. Une nuance identique ne garantit pas une réponse thermique identique dans une installation réelle.
Pour qualifier un matériau en thermique industrielle, comparer les conductivités annoncées ne suffit donc pas. Il faut observer les courbes de température pendant le cycle utile, contrôler la chaîne de mesure et conserver des références permettant de détecter les dérives. Cette approche aide à distinguer une variation de matériau d’une modification des conditions de chauffage ou d’une erreur de mesure avant de changer les paramètres du procédé.
Les trois points essentiels pour qualifier deux inox
- La conductivité ne détermine pas seule la vitesse de chauffe : diffusivité, épaisseur, capacité thermique et conditions aux limites gouvernent le régime transitoire.
- Deux matériaux doivent être comparés dans des conditions reproductibles, avec des capteurs correctement installés et une température mesurée au point réellement utile.
- La qualification doit intégrer le vieillissement des surfaces, les changements de lots et la dérive des instruments pour rester valable en production.
- Pourquoi une plaque plus épaisse peut chauffer plus vite dans un cycle de 20 minutes ?
- Comment vérifier la conductivité d’un matériau sans labo dédié et sans immobiliser la ligne ?
- Acier carbone ou aluminium : lequel choisir pour limiter les points chauds sur une pièce à 150 °C ?
- L’erreur qui fausse vos calculs quand la surface s’oxyde en 3 semaines
- Quand re-tester un matériau après changement de fournisseur pour éviter une dérive de qualité ?
- PT100 ou thermocouple : lequel choisir quand la température varie de 20 à 400 °C ?
- Pourquoi un échangeur reste « encrassé » même après un nettoyage chimique classique ?
- Pourquoi vos capteurs de température dérivent et faussent vos réglages sans que vous le voyiez ?
Pourquoi une plaque plus épaisse peut chauffer plus vite dans un cycle de 20 minutes ?
Une plaque plus épaisse ne chauffe pas intrinsèquement plus vite : à matériau et conditions de chauffage identiques, son inertie thermique supplémentaire tend généralement à ralentir l’élévation de sa température moyenne. Elle peut néanmoins atteindre plus tôt une température utile à un emplacement donné si la géométrie, le contact avec la source ou la répartition de chaleur lui sont favorables.
La distinction essentielle concerne la température de surface, la température de cœur et la température de travail. Une sonde placée sur la face chauffée peut indiquer une température élevée alors que l’intérieur de la plaque reste sensiblement plus froid. À l’inverse, une mesure sur la face opposée peut révéler un retard important pendant les premières minutes du cycle.
La conductivité thermique, notée λ, caractérise la capacité du matériau à conduire la chaleur. La diffusivité thermique, notée α, décrit la rapidité de propagation des variations de température. Elle dépend aussi de la masse volumique ρ et de la capacité thermique massique cp :
α = λ / (ρ × cp)
Un premier ordre de grandeur du temps caractéristique de diffusion est donné par :
td ≈ L² / α
Dans cette expression, L représente une longueur caractéristique en mètres et α s’exprime en m²/s. Pour une plaque chauffée sur une seule face, L peut correspondre à son épaisseur ; pour une plaque chauffée symétriquement sur deux faces, la demi-épaisseur peut être plus pertinente. Le facteur exact dépend des conditions aux limites.
Le cours de l’Université de Toronto sur l’équation de la chaleur présente les fondements mathématiques de cette diffusion. Cette relation ne constitue toutefois pas un calcul complet du temps de chauffe industriel : elle ne prend pas directement en compte la puissance disponible, les résistances de contact, la convection ou le rayonnement.
Pour un cycle de 20 minutes, soit 1 200 secondes, le rapport tcycle/td permet une première classification :
- Si ce rapport est très inférieur à 1, la diffusion interne est lente par rapport au cycle : des gradients de température importants peuvent subsister.
- S’il est très supérieur à 1, la diffusion interne a davantage de temps pour atténuer les gradients, sans garantir à elle seule une température uniforme.
- S’il est proche de 1, la réponse transitoire mérite une caractérisation expérimentale particulièrement attentive.
Ces catégories restent indicatives. Les propriétés thermiques peuvent varier avec la température, tandis que les flux imposés aux surfaces déterminent également la forme des courbes.
Une plaque épaisse peut ainsi présenter une température plus régulière dans une zone fonctionnelle malgré une énergie totale à apporter plus importante. Mais ce résultat doit être démontré sur le montage réel : il ne découle pas de la seule augmentation d’épaisseur.
Les valeurs de conductivité publiées sont des propriétés utilisables dans les calculs de transfert thermique ; elles ne prédisent pas, à elles seules, une montée en température sur 20 minutes. Le passage du régime transitoire vers un état plus stable doit être apprécié à partir de l’ensemble du système.
Une fois ces grandeurs séparées, la question devient expérimentale : comment comparer deux matériaux sans confondre leurs propriétés avec celles du montage de chauffage ?
Comment vérifier la conductivité d’un matériau sans labo dédié et sans immobiliser la ligne ?
Sans laboratoire spécialisé, il est possible de comparer le comportement thermique de deux matériaux au moyen d’un essai instrumenté sur échantillons. Cette méthode ne mesure pas directement leur conductivité intrinsèque : elle met en évidence des écarts de réponse dans des conditions définies. Elle peut néanmoins constituer un contrôle de réception efficace lorsqu’elle est répétable.
Le principe consiste à soumettre un échantillon de référence et un échantillon candidat à un cycle thermique identique, sur un banc auxiliaire ou pendant une fenêtre d’essai compatible avec la production. L’objectif est de comparer les temps de montée en température sans devoir immobiliser durablement la ligne.
La reproductibilité des conditions de chauffage est déterminante. Deux essais effectués avec des températures initiales différentes, des contacts thermiques inégaux ou des capteurs mal fixés ne permettent pas d’attribuer l’écart observé au matériau.
Un protocole comparatif peut suivre cinq étapes :
- Préparer deux échantillons présentant la même géométrie, le même état de préparation et des dimensions contrôlées.
- Utiliser une source de chaleur commune ou deux séquences de chauffage dont les conditions sont vérifiées équivalentes.
- Placer des capteurs de même type aux mêmes positions géométriques, avec un mode de fixation reproductible.
- Enregistrer la température initiale, la température de la source et les courbes des échantillons pendant l’ensemble du cycle.
- Comparer les températures à des instants définis, les temps d’atteinte des consignes utiles et, si l’instrumentation le permet, les écarts entre surface et cœur.
La répétition des essais permet ensuite d’estimer la dispersion propre au banc. Un écart entre deux matériaux ne devient exploitable que s’il dépasse raisonnablement les incertitudes et la variabilité observées.
Les données constructeur restent utiles pour préparer cet essai, mais elles doivent correspondre à la température d’utilisation. Les tableaux de composition et de propriétés des aciers de SSINA indiquent notamment, pour l’inox 316L UNS S31603, une conductivité de 14,0 W/(m·K) à 20 °C et de 18,6 W/(m·K) à 400 °C.
Ces deux valeurs montrent pourquoi une donnée nominale à température ambiante ne suffit pas pour décrire un service à haute température. Elles ne représentent cependant ni une mesure de lot ni une prédiction de temps de chauffe sur machine.
Les documents de traçabilité complètent le contrôle : certificat matière, désignation exacte, état de livraison, dimensions et identification du lot. Ils permettent de repérer des changements de caractéristiques déclarées, mais ne prouvent pas directement une variation de conductivité.
Enfin, une sonde mal positionnée peut introduire un écart supérieur à celui recherché entre matériaux. La pression de contact, l’épaisseur d’un intermédiaire de fixation, les pertes vers l’air et les variations de puissance doivent donc être maîtrisées ou documentées.
Cette méthode qualifie le comportement d’un matériau dans des conditions représentatives. Elle peut ensuite servir à départager des familles de métaux dont les compromis entre diffusion thermique et contraintes d’utilisation sont différents.
Acier carbone ou aluminium : lequel choisir pour limiter les points chauds sur une pièce à 150 °C ?
À géométrie, puissance injectée et conditions de contact comparables, l’aluminium est généralement plus favorable pour répartir rapidement la chaleur et limiter les points chauds. L’acier carbone peut cependant être préférable lorsque les contraintes mécaniques, la rigidité ou la stabilité dimensionnelle dominent. À 150 °C, la décision doit porter sur une nuance précise et sur la pièce complète.
Un point chaud apparaît lorsqu’une zone reçoit davantage de chaleur qu’elle ne peut en transmettre au reste de la pièce et à son environnement. Sa température dépend notamment de la puissance locale, de la surface de contact, de la conductivité et de la géométrie des chemins thermiques.
Les données SSINA déjà citées situent la conductivité de l’acier carbone UNS G10200 à 51 W/(m·K) à 100 °C et 49 W/(m·K) à 200 °C. Ces valeurs concernent cette désignation particulière. Elles ne doivent pas être généralisées à l’ensemble des aciers carbone ni transformées en une valeur expérimentale annoncée à 150 °C.
Les alliages d’aluminium présentent généralement une conductivité plus élevée que les aciers carbone courants, mais l’écart exact dépend de l’alliage, de son état métallurgique et de la température. Pour dimensionner une pièce, les données du fournisseur doivent donc correspondre à la nuance effectivement envisagée.
Le tableau suivant permet de structurer un premier arbitrage technique.
| Critère | Acier carbone | Aluminium |
|---|---|---|
| Répartition latérale de la chaleur | Généralement moins rapide à géométrie équivalente | Généralement plus favorable à l’homogénéisation |
| Diffusivité thermique | À calculer pour la nuance et la température retenues | Souvent plus élevée, à confirmer selon l’alliage |
| Rigidité de la pièce | Module d’élasticité généralement plus élevé | Rigidité et déformations à vérifier selon la conception |
| Dilatation thermique | À intégrer dans les jeux et fixations | Généralement plus importante, avec risque de contraintes différentielles |
| État de surface | Oxydation et protections à considérer | Couche d’oxyde et traitement de surface à caractériser |
| Validation finale | Essai sur géométrie représentative | Essai sur géométrie représentative |
Il faut également distinguer la conductivité de la diffusivité. Un matériau fortement conducteur peut répartir efficacement un flux localisé sans nécessairement atteindre plus vite une température moyenne cible dans un montage donné. La quantité de matière à chauffer, la capacité thermique et les échanges avec l’environnement restent déterminants.
La géométrie peut modifier sensiblement le classement théorique. Une pièce présentant des zones minces, des nervures ou des contacts ponctuels n’exploite pas sa conductivité de la même manière qu’une plaque pleine. Des fixations restrictives peuvent également rendre la dilatation de l’aluminium pénalisante.
Le bon choix n’est donc pas systématiquement le matériau le plus conducteur. Pour limiter les points chauds, il faut vérifier l’homogénéité sur les surfaces fonctionnelles tout en respectant les exigences de résistance mécanique et de tenue dimensionnelle.
Une fois la pièce qualifiée à l’état neuf, une autre question apparaît : ses performances resteront-elles comparables après plusieurs semaines d’exposition thermique et d’évolution de la surface ?
L’erreur qui fausse vos calculs quand la surface s’oxyde en 3 semaines
L’erreur consiste à conserver dans le modèle thermique les conditions de surface du matériau neuf alors que son état a évolué. L’oxydation peut modifier l’émissivité, les interfaces de contact et les échanges avec l’environnement. Après trois semaines, une dérive est possible, mais son existence et son amplitude doivent être vérifiées : aucune durée universelle de dégradation ne peut être retenue.
La formation d’une couche d’oxyde ne modifie pas nécessairement de façon significative la conductivité du métal massif. Son influence se manifeste principalement aux interfaces et dans les échanges radiatifs, selon sa nature, son épaisseur et son adhérence.
L’émissivité joue un rôle important lorsque le rayonnement représente une part notable des échanges. Une surface métallique propre et une surface oxydée peuvent présenter des comportements radiatifs différents. Une évolution de l’émissivité peut même améliorer certains échanges par rayonnement, plutôt que simplement les dégrader.
Dans une interface conductrice, les effets sont différents. Une oxydation, une rugosité modifiée ou un dépôt peuvent augmenter la résistance de contact si les surfaces s’accouplent moins efficacement. La force de serrage et la géométrie des aspérités interviennent également.
Il en résulte une dérive possible entre le calcul initial et le procédé réel. Pour une même consigne, la température utile peut changer alors que la puissance installée, la nuance et les dimensions générales restent inchangées.
Considérons un scénario pédagogique hypothétique : une plaque chauffante est qualifiée à la livraison, puis exposée à des cycles thermiques répétés pendant trois semaines. Son temps d’atteinte d’une température cible évolue. Sans nouvelle mesure, il serait impossible de déterminer si la cause est une modification de surface, un changement de contact ou une dérive du capteur.
La stratégie consiste à conserver une référence initiale et à suivre une courbe obtenue dans les mêmes conditions. La comparaison doit porter sur la température initiale, la puissance de chauffage, les points de mesure et l’état mécanique du montage.
Les facteurs susceptibles d’accélérer ou de modifier l’oxydation incluent l’atmosphère, la température, la répétition des cycles, l’humidité, les agents chimiques et les opérations de nettoyage. Leur influence dépend du matériau et du procédé ; elle ne se résume pas à une distinction entre surface neuve et surface usée.
Une inspection visuelle peut compléter le diagnostic, mais elle ne suffit pas à quantifier une résistance thermique. Une surface colorée n’est pas nécessairement une surface thermiquement défaillante.
Le suivi de l’état de surface transforme une anomalie progressive en phénomène mesurable. Pour éviter de recommencer cette qualification à chaque livraison, cette référence doit aussi être intégrée à la gestion des changements de fournisseur.
Quand re-tester un matériau après changement de fournisseur pour éviter une dérive de qualité ?
Un matériau doit être re-testé dès qu’un changement est susceptible de modifier les caractéristiques qui déterminent sa réponse thermique. Un nouveau fournisseur, un autre site de production, une évolution de l’état de livraison ou une anomalie entre lots constituent des déclencheurs pertinents. La fréquence de contrôle doit dépendre du risque procédé, et non d’un intervalle arbitraire.
Deux produits commercialisés sous la même nuance répondent à une désignation commune, mais peuvent présenter des différences de composition dans les limites applicables, d’état métallurgique, de dimensions ou de préparation de surface. Ces différences n’entraînent pas automatiquement une variation thermique significative : leur incidence doit être établie.
Le contrôle documentaire constitue le premier niveau de réception. Il permet notamment de comparer les certificats matière, l’identification des coulées ou lots, les tolérances dimensionnelles et les spécifications d’approvisionnement.
Le second niveau consiste à mesurer la réponse thermique d’un échantillon nouveau face à une référence issue d’un lot précédemment qualifié. Un seuil d’acceptation ne peut pas être défini universellement : il dépend de la dispersion de mesure, de la sensibilité du procédé et des marges disponibles sur le produit final.
Il est donc préférable d’établir une plage de conformité pendant la qualification initiale, puis de l’utiliser lors des réceptions suivantes. La décision doit tenir compte de la répétabilité du banc et de l’importance fonctionnelle de l’écart constaté.
Checklist de qualification thermique à la réception d’un nouveau lot
- Comparer les certificats du nouveau lot aux spécifications approuvées et produire une fiche des différences documentaires.
- Contrôler les dimensions et l’état de surface des échantillons ; enregistrer une fiche de conformité géométrique.
- Tester un échantillon du nouveau lot avec la référence conservée, selon le protocole validé ; enregistrer les deux courbes thermiques.
- Comparer les indicateurs utiles aux critères d’acceptation préalablement établis ; éditer un rapport d’écarts incluant la variabilité de mesure.
- Consigner la décision d’acceptation, de mise en attente ou d’investigation et archiver la traçabilité du lot avec les résultats.
Cette organisation évite d’assimiler automatiquement un certificat conforme à une performance thermique démontrée. Elle permet également d’éviter des essais lourds et systématiques lorsque les contrôles documentaires et les résultats antérieurs justifient un niveau de surveillance adapté.
Un échantillon de référence doit être conservé dans des conditions maîtrisées. Si sa surface ou ses propriétés évoluent pendant le stockage, il peut devenir une mauvaise référence. Sa traçabilité et son état doivent donc faire partie du dispositif de qualification.
Enfin, tout écart constaté doit être confronté aux incertitudes instrumentales. Une différence apparente entre deux lots peut venir d’une évolution du montage ou de la chaîne de température.
Cette procédure rend les changements matière plus faciles à diagnostiquer. Elle reste toutefois dépendante d’une condition essentielle : la température enregistrée doit représenter correctement la température réelle du procédé.
PT100 ou thermocouple : lequel choisir quand la température varie de 20 à 400 °C ?
Entre 20 et 400 °C, une PT100 industrielle adaptée est souvent intéressante pour sa stabilité et sa précision, tandis qu’un thermocouple peut mieux convenir à certaines contraintes d’installation, de robustesse ou de dynamique. Le choix dépend de l’incertitude admissible, du temps de réponse, de l’environnement et de l’emplacement réel du point de mesure.
La PT100 exploite la variation de résistance électrique du platine avec la température. Sa résistance nominale est de 100 ohms à 0 °C. Un thermocouple produit une tension liée à la différence de température entre ses jonctions ; son exploitation nécessite notamment une compensation de la jonction de référence.
La fiche du NIST sur les thermomètres à résistance de platine présente leurs principes, tolérances et facteurs de dégradation. Le NIST mentionne notamment l’influence possible des chocs, des vibrations, des fils de liaison et de l’environnement sur les performances de mesure.
La précision d’une PT100 dépend de sa classe, de son montage et de son électronique. Les performances d’un instrument de référence ne doivent pas être automatiquement attribuées à une sonde industrielle installée sur une machine.
Le même raisonnement s’applique aux thermocouples : le type de thermocouple, la qualité des connexions, la compensation de soudure froide et le conditionnement électronique influencent l’incertitude totale.
Pour comparer les deux technologies, plusieurs critères doivent être examinés.
| Critère | PT100 | Thermocouple |
|---|---|---|
| Principe | Résistance électrique du platine | Tension thermoélectrique |
| Précision | Potentiellement élevée selon la classe et la chaîne | Dépend du type, des tolérances et de la compensation |
| Temps de réponse | Dépend du diamètre et du montage | Potentiellement très court avec une jonction adaptée |
| Points de vigilance | Fils de liaison, vibrations, contraintes mécaniques | Jonctions, connexions, compensation et dérive |
| Utilisation à 400 °C | Possible avec une sonde spécifiée pour cette température | Possible avec un type et une protection appropriés |
L’emplacement du capteur peut compter davantage que sa technologie. Une PT100 fixée sur la face extérieure d’une pièce ne mesure pas directement son cœur. De même, un thermocouple installé dans un puits thermométrique subit les effets du transfert thermique et de l’inertie du puits.
Deux sondes peuvent afficher des températures différentes tout en fonctionnant correctement si elles ne mesurent pas le même volume de matière, si leurs temps de réponse diffèrent ou si elles sont soumises à des conditions de contact différentes.
Pour vérifier une chaîne instrumentale, une comparaison croisée entre PT100 et thermocouple peut être utile. Elle doit être effectuée avec des sondes dont les caractéristiques sont connues, aussi près que possible du même point thermique, et dans une phase suffisamment stable pour limiter les effets de retard.
Un écart résiduel ne prouve pas automatiquement la défaillance d’un instrument. Il doit être comparé aux incertitudes des deux chaînes et aux différences d’installation.
Une fois la mesure fiable, les mêmes principes d’analyse peuvent s’appliquer à d’autres équipements thermiques, notamment aux échangeurs dont les performances évoluent avec l’état des surfaces.
Pourquoi un échangeur reste « encrassé » même après un nettoyage chimique classique ?
Un échangeur peut conserver une performance dégradée après nettoyage parce que le traitement n’a pas éliminé tous les dépôts, parce que les surfaces ont été altérées ou parce qu’une autre résistance thermique subsiste dans le système. Une mauvaise performance ne démontre donc pas, à elle seule, la présence d’un encrassement résiduel.
Dans un échangeur, le transfert de chaleur dépend de plusieurs résistances successives : convection côté fluide chaud, conduction dans la paroi, convection côté fluide froid et éventuelles résistances ajoutées par les dépôts.
Le nettoyage chimique vise certains contaminants, mais son efficacité dépend de leur nature et de la compatibilité du produit utilisé. Un traitement adapté aux dépôts organiques peut être insuffisant face à certains dépôts minéraux, et inversement.
Une modification de surface provoquée par la corrosion ou des nettoyages répétés peut également influencer les échanges. Toutefois, une couche résiduelle ou une corrosion permanente ne doit pas être présumée sans observation ou mesure complémentaire.
Une étude sur la mesure locale de résistance thermique pour détecter l’encrassement, publiée en 2025 dans la revue Heat and Mass Transfer, examine l’intérêt d’un dispositif de mesure de résistance thermique locale. Elle illustre l’utilité d’indicateurs thermiques dédiés pour suivre la dégradation des performances et contribuer à la planification de la maintenance.
Pour un équipement en service, le diagnostic peut commencer sans démontage, à condition de disposer d’une instrumentation et de données de fonctionnement suffisantes.
- Comparer les températures d’entrée et de sortie des deux fluides dans des conditions d’exploitation équivalentes.
- Suivre les pertes de charge en tenant compte des débits, propriétés des fluides et positions de vannes.
- Comparer les performances avant et après nettoyage, à charge thermique comparable.
- Vérifier les débits, les dérivations éventuelles et la fiabilité des capteurs avant de conclure à une résistance thermique résiduelle.
L’approche thermique, souvent définie comme l’écart entre deux températures pertinentes en sortie, peut être un indicateur utile. Sa signification dépend cependant de l’architecture de l’échangeur et de ses conditions de fonctionnement.
Une augmentation de perte de charge accompagnée d’une dégradation des échanges peut orienter vers un dépôt persistant. En revanche, une performance thermique dégradée sans variation notable de perte de charge n’identifie pas automatiquement une altération permanente de surface.
Le diagnostic doit séparer les pertes d’échange thermique des anomalies hydrauliques et instrumentales. Répéter un nettoyage sans identifier la cause risque d’ajouter des contraintes chimiques sans corriger le problème réel.
Cette démarche conduit à un dernier contrôle souvent sous-estimé : la fiabilité des températures utilisées pour déclarer qu’un matériau ou un équipement est devenu moins performant.
À retenir avant de modifier les réglages
- Un écart de chauffe doit être décomposé en trois contributions possibles : propriétés et géométrie de la pièce, conditions d’échange et chaîne de mesure.
- Les courbes de référence doivent être enregistrées avec les conditions d’essai pour rendre les comparaisons entre lots et périodes interprétables.
- Un capteur affichant une valeur stable peut néanmoins présenter une erreur ; la vérification métrologique est indispensable lorsqu’une décision procédé dépend de quelques degrés.
Pourquoi vos capteurs de température dérivent et faussent vos réglages sans que vous le voyiez ?
Les capteurs de température peuvent dériver progressivement sous l’effet du vieillissement, des sollicitations thermiques et mécaniques ou de la dégradation de leurs connexions. Comme leurs valeurs restent parfois plausibles, cette évolution peut passer inaperçue. Sans comparaison avec une référence connue, une dérive instrumentale peut être confondue avec une modification des propriétés du matériau.
La difficulté tient au caractère progressif du phénomène. Une sonde n’a pas besoin de tomber en panne pour introduire une erreur suffisante pour perturber un procédé sensible.
Sur une PT100, des contraintes mécaniques, les vibrations, l’humidité ou les problèmes de liaison électrique peuvent influencer la mesure. Sur un thermocouple, le vieillissement des conducteurs, les phénomènes liés à l’environnement et la détérioration des jonctions peuvent modifier la réponse.
L’encrassement d’un puits thermométrique représente un problème différent : il peut changer le transfert thermique entre le procédé et l’élément sensible, sans que l’élément lui-même ait nécessairement dérivé.
Ces mécanismes ne produisent pas tous la même signature. Une dérive de l’élément peut conduire à un décalage relativement stable, tandis qu’une dégradation du contact ou un accroissement de l’inertie peut surtout apparaître pendant les transitions de température.
Un capteur peut donc continuer à afficher une valeur cohérente avec les attentes de l’opérateur sans représenter correctement la température réelle. L’amplitude de l’erreur dépend du défaut rencontré ; elle ne peut pas être présumée à partir de la seule ancienneté de la sonde.
Une méthode de surveillance consiste à conserver une sonde de référence étalonnée et à procéder à des comparaisons périodiques, à des températures représentatives du procédé.
Chaque comparaison doit documenter :
- L’identification et la validité métrologique de la référence.
- La température et les conditions de fonctionnement au moment du contrôle.
- Les positions respectives des points de mesure et leurs conditions de contact.
- Les écarts relevés et les incertitudes associées.
- L’évolution de ces écarts depuis le dernier contrôle exploitable.
L’analyse temporelle permet de distinguer une évolution lente d’un changement brutal, qui peut orienter vers un défaut de connexion, un déplacement de la sonde ou une intervention récente sur l’installation.
Pour comparer correctement deux inox, il faut ainsi vérifier simultanément les matériaux, les interfaces et les instruments. Un changement de fournisseur peut coïncider avec une modification de fixation, un capteur déplacé ou une évolution de l’état de surface : la chronologie seule ne suffit pas à établir une causalité.
La qualification thermique doit porter sur l’ensemble de la chaîne de transfert et de mesure. La conformité métallurgique, l’historique des courbes, la traçabilité des surfaces et le contrôle des sondes constituent des éléments complémentaires du diagnostic.
Avant toute modification durable des consignes, la prochaine action consiste à comparer une courbe thermique de référence avec une mesure actuelle contrôlée, puis à vérifier séparément le lot matière, les interfaces de chauffage et les capteurs. Ce diagnostic documenté permet de corriger la cause identifiée plutôt que de compenser une dérive mal comprise par de nouveaux réglages.
Deux plaques d’inox 316L peuvent-elles avoir des temps de chauffe différents sans être non conformes ?
Oui. Des différences de dimensions, d’état de surface, de conditions de contact ou de température initiale peuvent modifier la réponse thermique, même lorsque les deux plaques respectent leur spécification matière. Des variations métallurgiques peuvent également intervenir, mais leur effet doit être démontré par un essai comparable. La conformité documentaire ne garantit pas, à elle seule, un temps de montée en température identique.
Peut-on déterminer la conductivité thermique uniquement avec une courbe de montée en température ?
Pas de manière fiable avec une simple courbe non accompagnée d’un modèle et de conditions aux limites maîtrisées. Une réponse transitoire dépend aussi de la capacité thermique, de la géométrie, de la puissance injectée et des échanges avec l’environnement. Un essai comparatif peut révéler une différence de comportement sans fournir une valeur intrinsèque de conductivité.
Quelle température faut-il retenir pour comparer deux matériaux pendant un cycle court ?
La température à retenir dépend de la fonction de la pièce. Si le procédé exige une température homogène dans le volume, une mesure de surface seule est insuffisante. Si seule une surface de contact réalise le transfert utile, cette surface doit être instrumentée en priorité. Il faut conserver les mêmes positions de mesure et enregistrer les courbes pendant l’ensemble du cycle.
Un certificat matière suffit-il pour accepter un nouveau fournisseur d’inox ?
Le certificat permet de contrôler les caractéristiques déclarées et la traçabilité, mais il ne démontre pas nécessairement le comportement thermique en service. Pour un procédé sensible, un essai comparatif avec un échantillon de référence peut compléter la réception. Les critères d’acceptation doivent être établis selon les exigences du procédé et la répétabilité de la méthode.
Comment distinguer une dérive de capteur d’une véritable modification thermique du matériau ?
Il faut confronter la mesure suspecte à une référence étalonnée, vérifier la position et le contact des sondes, puis reproduire une séquence thermique connue. Si la chaîne de mesure est confirmée conforme, la comparaison de la pièce actuelle avec un échantillon matière conservé peut aider à isoler une variation réelle. Il faut également examiner les conditions de chauffage et l’évolution des surfaces avant de conclure.