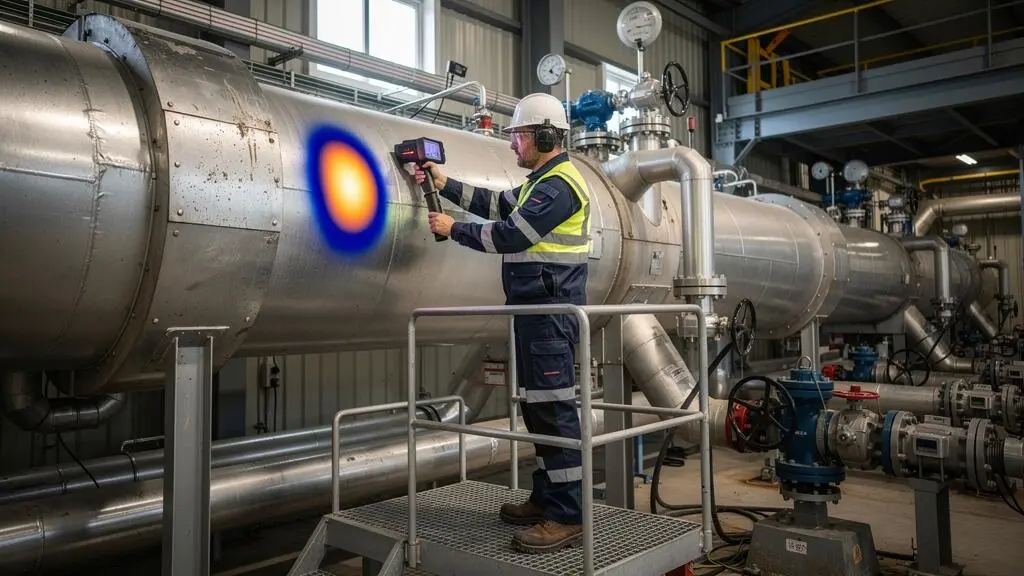
Un calorifuge peut sembler intact alors que son efficacité thermique diminue ou que la conduite qu’il protège commence à se corroder. L’humidité emprisonnée, les défauts d’étanchéité, les ponts thermiques et les dégradations aux supports restent parfois invisibles derrière une enveloppe métallique en bon état.
Pour un responsable maintenance, déposer plusieurs mètres d’isolation afin de rechercher un défaut représente une intervention coûteuse, parfois difficile à concilier avec la continuité de production. Pourtant, il est possible de contrôler une grande partie d’une installation sans dépose systématique, en combinant inspection visuelle, thermographie infrarouge, mesures ciblées et contrôles spécifiques de corrosion sous isolation.
La méthode repose sur une distinction essentielle : repérer une anomalie thermique ne suffit pas à confirmer l’état de l’isolant ou du métal. Chaque observation doit être rapprochée des conditions d’exploitation, des risques de l’équipement et de son historique. L’objectif consiste à identifier les zones suspectes, à réserver les ouvertures aux endroits justifiés et à planifier les réparations avant qu’une dégradation ne provoque des pertes importantes ou une intervention d’urgence.
Contrôler un calorifuge sans dépose complète : l’essentiel
- Commencer par les supports, pénétrations, points bas et zones exposées à l’eau, plutôt que déposer l’isolation sur toute sa longueur.
- Utiliser la thermographie pour repérer les anomalies de surface, puis confirmer leur origine par une inspection adaptée.
- Adapter les contrôles de corrosion sous isolation à la criticité des équipements et programmer les ouvertures nécessaires pendant les fenêtres d’intervention appropriées.
- Pourquoi l’isolation peut perdre une grande part de sa performance avant d’être visiblement abîmée ?
- Comment contrôler une zone isolée avec thermographie et inspection ciblée sans tout déposer ?
- Inspection visuelle, thermographie ou contrôle CUI : lequel choisir selon le risque ?
- L’erreur qui consiste à refaire l’isolation sans traiter l’entrée d’eau qui va recommencer en quelques mois
- Quand contrôler l’isolation pour repérer les zones qui se dégradent avant l’hiver et les arrêts programmés ?
- Pourquoi l’humidité sous isolant détruit la performance plus vite que le vieillissement normal ?
- Quand inspecter les supports pour repérer les débuts de corrosion sous isolation ?
- Pourquoi un simple collier de support peut créer un point froid et de la condensation en 48 heures ?
Pourquoi l’isolation peut perdre une grande part de sa performance avant d’être visiblement abîmée ?
L’isolation industrielle peut perdre une part importante de son efficacité sans dommage extérieur apparent, car les mécanismes responsables se développent à l’intérieur du calorifuge. Humidité, tassement et discontinuités thermiques modifient les transferts de chaleur avant qu’une anomalie devienne nécessairement visible. Le contrôle doit donc vérifier la performance fonctionnelle, pas seulement l’état du revêtement.
Un revêtement métallique intact ne garantit pas que l’isolant situé dessous soit sec, continu ou correctement positionné. L’eau peut pénétrer par une jonction éloignée puis migrer dans le matériau. Un isolant fibreux peut également s’affaisser localement, laissant apparaître une cavité thermique derrière une enveloppe qui conserve sa forme d’origine.
Il faut distinguer deux catégories de dégradation :
- Dégradation visible : joints ouverts, tôles déformées, fixations détériorées, traces de ruissellement ou défauts de fermeture.
- Dégradation fonctionnelle : augmentation de la conductivité thermique effective, diminution de l’épaisseur utile, discontinuité d’isolation ou transfert thermique excessif à proximité d’un support.
Ces deux phénomènes peuvent être concomitants ou apparaître séparément. Une perte thermique peut précéder des dommages visibles, mais cette chronologie n’est pas systématique. À l’inverse, une tôle abîmée n’implique pas automatiquement que la performance thermique soit déjà fortement dégradée.
La norme NIA 404.2–2024 sur les isolants en fibres de verre précise que l’humidification dégrade leurs performances thermiques. Elle indique également que le séchage complet après installation peut être difficile. Des essais contrôlés montrent toutefois qu’une récupération des propriétés peut être possible après séchage, sous certaines conditions.
Pour une première recherche sans dépose, comparer les températures de surface de zones comparables en service est utile. Les extrémités, supports et éléments métalliques accessibles peuvent révéler un comportement inhabituel. Leur température doit néanmoins être interprétée en tenant compte de leur géométrie, de leur contact avec la tuyauterie et des conditions ambiantes.
Une perte de performance annoncée à 30 % ne doit jamais être appliquée automatiquement à une installation. Il faut préciser l’indicateur concerné : résistance thermique, flux de chaleur ou consommation énergétique. Ces valeurs ne varient pas nécessairement dans les mêmes proportions.
Pour une estimation simplifiée, à conditions identiques et en régime stationnaire, le flux thermique surfacique peut être approché par q = ΔT/R, où R représente la résistance thermique totale. Si cette résistance diminue, le flux augmente. Sur une conduite cylindrique, le calcul doit intégrer la géométrie et les différentes résistances thermiques.
Exemple pédagogique : interpréter une perte de résistance thermique
Dans un scénario purement hypothétique, une résistance thermique totale initiale de 2 unités passe à 1,4 unité, soit une diminution de 30 %. À écart de température identique, le flux calculé passe de ΔT/2 à ΔT/1,4 : il augmente d’environ 43 %.
Cette relation illustre pourquoi une baisse de résistance ne correspond pas au même pourcentage d’augmentation des pertes. Elle ne constitue ni une mesure réelle d’installation ni une prévision applicable à tous les calorifuges.
Cette distinction permet de passer d’une simple observation de l’habillage à un contrôle ciblé de l’état fonctionnel, sans engager immédiatement une dépose complète.
Comment contrôler une zone isolée avec thermographie et inspection ciblée sans tout déposer ?
Le contrôle sans dépose complète consiste à sélectionner les points sensibles, à mesurer les températures apparentes de surface puis à vérifier les anomalies significatives par des contrôles complémentaires. La thermographie sert au repérage initial ; les ouvertures ponctuelles sont réservées aux endroits où l’incertitude ou le risque justifie une inspection directe de l’isolant ou du métal.
La première étape est documentaire. Avant de sortir la caméra thermique, relever les températures de fonctionnement, les interventions précédentes, les défauts d’étanchéité connus et les zones où des infiltrations ont déjà été constatées.
Le parcours de contrôle peut ensuite privilégier les supports, colliers, pénétrations de structure, capotages de vannes, joints d’habillage, points bas et zones exposées aux intempéries. L’objectif n’est pas de négliger les tronçons courants, mais de concentrer les mesures sur les endroits où les défauts sont plausibles et potentiellement dommageables.
Sur une ligne chaude, une surface localement plus chaude que des surfaces comparables peut signaler une discontinuité d’isolation ou un transfert thermique accru. Sur une ligne froide, une zone anormalement froide peut révéler un pont thermique ou un risque de condensation.
Une image thermique n’est cependant pas une photographie de l’intérieur du calorifuge. Elle représente le rayonnement infrarouge reçu depuis les surfaces observées. L’émissivité, les réflexions, la distance et l’environnement influencent son interprétation.
La documentation FLIR sur l’utilisation d’une caméra thermique rappelle notamment que les mesures concernent les températures de surface et que les surfaces métalliques réfléchissantes peuvent fausser les températures apparentes.
Sur un habillage en aluminium brillant, un reflet thermique peut donc être interprété à tort comme une anomalie. Pour effectuer des comparaisons fiables, l’inspecteur doit travailler sur des surfaces présentant des caractéristiques radiatives comparables, contrôler ses paramètres et vérifier les observations douteuses par une méthode appropriée.
Une anomalie thermique persistante, associée à un historique d’infiltration, peut justifier une fenêtre d’inspection. Cette ouverture permet de vérifier l’humidité, le tassement, les contaminants et, lorsque les conditions le permettent, l’état du support métallique.
Les mesures complémentaires doivent être choisies selon la constitution du système. Une mesure thermique de surface ou un essai sur échantillon peut aider à caractériser la performance. Une sonde capacitive peut être envisagée dans certaines configurations compatibles, mais la présence d’un habillage métallique et la nature de l’isolant peuvent rendre son interprétation inadaptée.
L’ouverture d’une fenêtre ne doit pas compromettre la protection de la conduite ni introduire un nouveau cheminement d’eau. Elle nécessite une évaluation préalable des risques, des autorisations appropriées et une remise en état maîtrisée du système d’isolation.
Checklist pour organiser un contrôle ciblé du calorifuge
- Identifier les zones sensibles : produire un repérage des supports, pénétrations, vannes et points bas sur le plan de l’installation.
- Consigner les conditions d’exploitation : établir une fiche mentionnant température du fluide, charge, température ambiante et conditions météorologiques.
- Réaliser les relevés thermiques : enregistrer des thermogrammes localisés avec leurs paramètres de mesure et des photographies de repérage.
- Qualifier chaque anomalie : constituer un registre indiquant emplacement, indice observé, hypothèses et contrôle complémentaire proposé.
- Organiser les vérifications nécessaires : établir une liste d’ouvertures ou d’examens ciblés, avec conditions de sécurité et modalités de remise en étanchéité.
La comparabilité des campagnes est essentielle : température de fonctionnement, écart avec l’ambiance, état de surface, angle, distance, émissivité et conditions météorologiques doivent être documentés. Des images prises dans des conditions différentes ne doivent pas être comparées uniquement sur leur couleur.
Une campagne structurée peut ainsi réduire le volume de calorifuge à déposer. Elle ne supprime pas les examens directs lorsque la criticité de l’équipement ou les limites des mesures indirectes les rendent nécessaires.
Inspection visuelle, thermographie ou contrôle CUI : lequel choisir selon le risque ?
Le choix dépend du défaut recherché et des conséquences possibles de sa non-détection. L’inspection visuelle identifie les dommages accessibles, la thermographie révèle des anomalies de température apparente et les contrôles CUI recherchent une dégradation du métal sous isolation. Ces méthodes sont complémentaires : aucune ne suffit à caractériser tous les risques d’une installation industrielle.
Pour arbitrer les inspections, le responsable maintenance doit examiner la nature du fluide, le régime thermique, la présence d’humidité, l’exposition aux intempéries ou aux lavages et les conséquences d’une perte de confinement.
La corrosion sous isolation, ou CUI, exige une attention particulière. Une conduite peut présenter une enveloppe extérieure impeccable tout en subissant une corrosion localisée au contact de l’eau retenue sous son calorifuge.
La présentation officielle de la pratique API RP 583 expose une démarche de gestion de la corrosion sous isolation fondée notamment sur les risques, les méthodes d’examen non destructif, la prévention et l’entretien. Le document cité présente la première édition de 2014 ; il ne constitue ni le texte intégral de la pratique ni une réglementation française.
Une grille qualitative permet d’orienter le choix, à condition de l’adapter aux équipements et à la politique d’intégrité du site.
| Situation | Méthode privilégiée | Limite à considérer |
|---|---|---|
| Zone peu exposée, sans historique de défaut ni enjeu élevé identifié | Inspection visuelle et suivi de l’état de l’habillage | L’intégrité interne n’est pas démontrée |
| Zone présentant des pertes thermiques suspectées ou un pont thermique potentiel | Inspection visuelle et thermographie ciblée | Une anomalie de surface ne prouve pas sa cause |
| Zone exposée à l’eau avec suspicion de dégradation du métal | Évaluation CUI et examen non destructif adapté | Capacités de détection dépendantes de la technique et de la géométrie |
| Équipement critique avec suspicion significative de perte d’épaisseur | Programme d’inspection d’intégrité avec examens ciblés et, si nécessaire, ouverture | Contraintes de sécurité et d’exploitation à examiner |
Selon les configurations, la recherche de CUI peut mobiliser des ultrasons, des ultrasons guidés, une radiographie, des courants de Foucault pulsés ou une dépose localisée. Chaque méthode possède des limites liées notamment aux matériaux, à la géométrie, aux épaisseurs et aux défauts recherchés.
Le dossier technique d’Inspectioneering consacré à la corrosion sous isolation souligne qu’aucune technique de contrôle non destructif n’offre une solution universelle. La combinaison de méthodes et la sélection des zones selon le risque restent donc déterminantes.
Une ronde visuelle régulière peut constituer une première barrière, tandis que les contrôles approfondis sont programmés selon les mécanismes de dégradation attendus. Les fréquences doivent être fixées à partir de l’évaluation des risques, de l’historique, des exigences applicables et des résultats précédents, plutôt que d’une périodicité unique.
Cette hiérarchisation évite de multiplier des examens peu utiles tout en limitant le risque de laisser évoluer une corrosion masquée par une isolation apparemment saine.
L’erreur qui consiste à refaire l’isolation sans traiter l’entrée d’eau qui va recommencer en quelques mois
Refaire un calorifuge humide sans supprimer son alimentation en eau expose l’installation à une nouvelle dégradation. Le remplacement du matériau peut rétablir temporairement l’isolation, mais une jonction ouverte, une pénétration mal étanchée ou un pare-vapeur discontinu continuera de laisser entrer l’humidité. La recherche de la cause doit donc précéder la fermeture définitive.
Le défaut est fréquent dans sa logique : une équipe découvre un isolant détérioré, remplace les éléments affectés et referme l’habillage sans reconstituer le trajet de l’eau. Or l’infiltration peut provenir d’un point situé en amont ou au-dessus de la zone dégradée.
Le diagnostic doit examiner les recouvrements de tôles, les changements de direction, les capotages amovibles, les traversées, les joints, les interfaces avec les supports et les zones exposées au ruissellement.
Une infiltration extérieure ne doit pas être confondue avec une condensation interne. Sur une ligne froide, une discontinuité du pare-vapeur peut permettre à la vapeur d’eau de rejoindre une zone suffisamment froide pour condenser. Le remplacement d’un joint extérieur ne résoudra pas ce mécanisme si le défaut de pare-vapeur demeure.
Une troisième possibilité concerne l’humidité introduite pendant l’intervention : matériaux stockés sans protection, support insuffisamment sec ou fermeture réalisée alors qu’une partie du système contient encore de l’eau.
Avant de refaire l’isolation, il convient donc de suivre une démarche de traçabilité :
- Localiser précisément les zones humides ou dégradées et leur étendue probable.
- Relever les écoulements, les orientations et les sources possibles d’eau ou de vapeur.
- Examiner les joints et pénétrations à proximité, y compris au-dessus de la zone touchée.
- Vérifier si les conditions thermiques permettent une condensation interne.
- Documenter la cause retenue, les réparations effectuées et les vérifications avant fermeture.
Une réfection mal diagnostiquée peut générer des coûts répétés de main-d’œuvre, d’accès, de fourniture et de gestion des déchets. Elle peut également prolonger l’exposition du support métallique à l’humidité. Il serait toutefois injustifié de prévoir une récidive systématique après deux mois : son délai dépend du mécanisme actif, des conditions d’exposition et de la conception du calorifuge.
La remise en état doit porter sur le système complet : isolant, éventuel pare-vapeur, habillage, pénétrations, joints et conditions de drainage prévues par la conception.
Une intervention n’est réellement maîtrisée que si la cause de l’humidification est traitée et si les contrôles de fermeture démontrent que la protection a été correctement rétablie.
Quand contrôler l’isolation pour repérer les zones qui se dégradent avant l’hiver et les arrêts programmés ?
Le contrôle doit être organisé à deux moments complémentaires : lorsque les conditions d’exploitation favorisent la détection des anomalies thermiques et avant les arrêts programmés, pour préparer les interventions. Des inspections supplémentaires sont justifiées après une modification du calorifuge, une infiltration constatée ou un événement susceptible d’avoir endommagé son étanchéité.
Sur une ligne chaude, une campagne réalisée avec un écart de température suffisant entre le procédé et l’environnement peut rendre certaines anomalies de surface plus perceptibles. Une inspection avant l’hiver peut être pertinente, à condition que la ligne fonctionne dans un régime représentatif.
La saison ne suffit cependant pas à garantir un bon diagnostic. Le vent, la pluie, le rayonnement solaire, les surfaces réfléchissantes et les variations de charge peuvent modifier les températures observées. Il faut privilégier des conditions documentées et reproductibles.
Pour les lignes froides, les périodes chaudes et humides peuvent être particulièrement intéressantes pour rechercher des points de condensation. L’écart entre température de surface et point de rosée devient alors un indicateur essentiel.
La préparation d’un arrêt constitue un second axe de contrôle. Les anomalies identifiées pendant l’exploitation peuvent être classées selon leur criticité afin de préparer les accès, les examens complémentaires, les pièces et les matériaux nécessaires.
Il ne faut pas attendre automatiquement l’arrêt pour tout contrôler. Certaines techniques d’inspection peuvent être mises en œuvre sur des équipements en fonctionnement, sous réserve de conditions de sécurité appropriées. À l’inverse, une ouverture peut nécessiter un arrêt, une mise en sécurité particulière ou une intervention spécialisée.
Un calendrier opérationnel peut donc distinguer :
- les observations réalisées pendant les rondes habituelles ;
- les campagnes thermographiques pendant des conditions de charge représentatives ;
- les examens ciblés préparatoires aux arrêts ;
- les vérifications après intervention ou événement exceptionnel ;
- les contrôles de remise en état après réparation.
Pour piloter les résultats, un indicateur simple consiste à suivre le nombre d’anomalies par zone et leur évolution entre deux campagnes. Il doit être accompagné du niveau de gravité, de l’état de traitement et du périmètre réellement inspecté.
Comparer uniquement le nombre brut d’anomalies pourrait être trompeur si la deuxième campagne couvre davantage de supports ou utilise une méthode plus sensible.
L’objectif est de transformer les anomalies observées en interventions préparées et budgétées, sans reporter les situations critiques au seul motif qu’un arrêt programmé approche.
Pourquoi l’humidité sous isolant détruit la performance plus vite que le vieillissement normal ?
L’humidité peut provoquer une perte rapide de performance parce qu’elle remplace une partie de l’air immobilisé dans l’isolant par de l’eau, dont la conductivité thermique est nettement supérieure. Le transfert thermique augmente alors, parfois sans modification extérieure visible. L’ampleur dépend du matériau, de sa structure, de la quantité d’eau et des conditions de fonctionnement.
Dans de nombreux isolants fibreux, la performance thermique repose en partie sur l’immobilisation d’air au sein du matériau. Lorsque de l’eau occupe une partie de ces espaces, les échanges thermiques se modifient et la résistance effective peut diminuer.
Il faut toutefois éviter de présenter tous les isolants comme réagissant de manière identique. La sensibilité à l’humidité dépend de la structure cellulaire, de la perméabilité, des propriétés du matériau et de la conception du système.
Trois origines doivent être distinguées.
- Infiltration externe : pluie, lavage, projection ou vapeur pénétrant par une discontinuité de l’habillage.
- Condensation interne : migration de vapeur d’eau vers une partie froide du système, notamment en présence d’un pare-vapeur défectueux.
- Humidité de mise en œuvre : matériau mouillé avant sa pose ou humidité enfermée lors de la fermeture.
Une zone humide peut s’étendre au-delà du point initial par migration d’eau, en particulier lorsque la constitution du matériau et les conditions locales le permettent. Ce phénomène ne signifie pas que tous les isolants présentent un seuil unique d’humidité déclenchant une dégradation brutale.
L’inspection doit donc caractériser l’étendue réelle du défaut. Une ouverture ponctuelle peut révéler un isolant humide à un endroit, mais elle ne prouve pas que le reste du tronçon soit sec. Des sondages supplémentaires ou des mesures compatibles avec le matériau peuvent être nécessaires pour délimiter la zone à traiter.
Selon la nature de l’isolant, un prélèvement peut permettre de vérifier son état hydrique ou ses propriétés thermiques. Les résultats doivent être rapprochés des conditions de prélèvement et des caractéristiques initiales du produit.
La norme NIA 404.2–2024, citée précédemment, nuance également la question de la récupération après séchage. Certains échantillons de fibres de verre humidifiés puis séchés en laboratoire ont retrouvé leur conductivité thermique apparente. Sur site, le tassement, les contaminants et les difficultés de séchage peuvent empêcher un rétablissement équivalent.
La décision de remplacer un isolant ne doit donc pas reposer uniquement sur son âge ou sur la présence passée d’humidité. Elle doit intégrer son état actuel, la possibilité de séchage, les exigences de performance et les risques pour l’équipement.
Une fois le mécanisme hydrique compris, l’inspection peut se concentrer sur les endroits où l’eau s’accumule ou pénètre le plus facilement, notamment les interfaces avec les supports métalliques.
Quand inspecter les supports pour repérer les débuts de corrosion sous isolation ?
Les supports doivent être inspectés en priorité après une intervention sur le calorifuge, après un événement susceptible d’endommager son étanchéité et pendant les campagnes d’intégrité planifiées. Ces zones concentrent des interfaces, des pénétrations et parfois des accumulations d’humidité. Leur contrôle doit être renforcé lorsque la corrosion pourrait compromettre la sécurité ou la disponibilité de l’équipement.
Un support de tuyauterie peut modifier localement la continuité de l’isolation. Les colliers, guides, suspentes et pénétrations créent des géométries complexes dans lesquelles l’étanchéité est plus difficile à maintenir que sur un tronçon droit.
L’eau peut s’y infiltrer, rester piégée ou circuler au contact d’éléments métalliques. Sur une installation soumise à des lavages fréquents ou à des intempéries, ces zones méritent une attention particulière.
Les contrôles visuels recherchent notamment des coulures, des traces de corrosion accessibles, des joints dégradés, un gonflement local de l’habillage ou un défaut de fermeture après travaux.
L’absence de trace extérieure ne garantit pas l’absence de CUI. Les phénomènes de corrosion peuvent évoluer sous un habillage intact, en particulier si une humidité persistante est présente à proximité du métal.
Les premières zones à examiner sont généralement celles présentant un facteur de vulnérabilité identifiable :
- supports où une intervention récente a modifié l’habillage ou le pare-vapeur ;
- points bas susceptibles de retenir de l’eau ;
- interfaces de températures différentes et zones de condensation possible ;
- supports exposés aux intempéries, lavages ou agents corrosifs ;
- zones présentant un historique de corrosion ou d’infiltration.
Pour rechercher une perte d’épaisseur métallique, la méthode doit être choisie par une personne compétente en inspection d’intégrité. Selon l’équipement, une radiographie, un examen ultrasonore, un contrôle électromagnétique ou une ouverture ciblée peut être envisagé.
Les conditions d’accès et la géométrie des supports peuvent limiter l’efficacité de ces méthodes. Une technique acceptable sur une conduite droite ne sera pas nécessairement adaptée à un collier ou à une fixation complexe.
Après toute ouverture, l’étanchéité du calorifuge doit être rétablie avec le même niveau d’attention que celui consacré à l’inspection. Une intervention qui laisse une pénétration ouverte peut créer une nouvelle zone de vulnérabilité.
Le suivi devrait associer chaque support contrôlé à un repère, un état constaté, une méthode utilisée et une décision : surveillance, examen complémentaire ou réparation.
Cette logique de criticité permet de concentrer les examens approfondis sur les supports sensibles, sans supposer que chaque fixation nécessite une dépose systématique.
À retenir avant de contrôler les points singuliers
- Un support métallique peut présenter une anomalie thermique même lorsque l’isolant adjacent semble correctement posé.
- Sur une ligne froide, la comparaison avec le point de rosée permet d’évaluer le risque de condensation locale.
- Une correction durable doit préserver la fonction mécanique du support tout en assurant la continuité thermique et l’étanchéité du système.
Pourquoi un simple collier de support peut créer un point froid et de la condensation en 48 heures ?
Sur une conduite froide, un collier métallique en contact avec le tube peut former un pont thermique et abaisser localement la température de sa surface exposée. Si cette température passe sous le point de rosée de l’air ambiant, de la condensation peut apparaître rapidement. Un délai de 48 heures est possible dans certaines conditions, mais ne constitue pas une règle générale.
Le mécanisme repose sur la conduction thermique. Lorsqu’un collier traverse l’isolant ou le comprime fortement, il peut établir un chemin de transfert entre la conduite et l’environnement.
Sur une ligne froide, la partie métallique extérieure peut alors devenir plus froide que les surfaces voisines. Lorsque l’air humide entre en contact avec ce métal, la vapeur d’eau peut condenser si les conditions thermiques le permettent.
Il faut mesurer ou estimer trois paramètres : la température de surface du collier, la température ambiante et l’humidité relative. Ces deux dernières données permettent de déterminer le point de rosée.
Par exemple, dans un scénario pédagogique hypothétique, si le point de rosée est de 16 °C et que la surface du collier atteint 12 °C, les conditions thermiques sont réunies pour une condensation de l’humidité atmosphérique. Cet exemple ne prédit ni la quantité d’eau formée ni le délai nécessaire à une dégradation.
La situation doit être distinguée de celle d’une conduite chaude. Un collier en contact avec une ligne chaude peut former un pont thermique, mais il tend alors à créer un point chaud sur sa partie exposée, plutôt qu’un point froid susceptible de condenser l’humidité de l’air.
Sur une ligne froide, l’eau condensée peut ensuite ruisseler vers une jonction, pénétrer dans l’isolation et dégrader les performances thermiques. Si elle atteint une surface métallique sensible à la corrosion et y demeure, elle peut également contribuer au développement d’une corrosion localisée.
La correction doit tenir compte simultanément de la fonction mécanique du support et de la protection thermique. Selon la conception, elle peut reposer sur un support isolant adapté à la charge, une rupture de pont thermique, un manchon approprié ou une reconstitution de la continuité du système d’isolation.
Sur les lignes froides, une attention particulière doit être portée au pare-vapeur et à ses raccordements. Une isolation localement performante mais traversée par un cheminement de vapeur d’eau reste vulnérable à la condensation interne.
Après réparation, une mesure de température de surface dans des conditions représentatives permet de vérifier si le comportement thermique du collier s’est amélioré. Il faut également rechercher les traces d’humidité résiduelle et contrôler l’étanchéité des raccordements.
Pour engager le contrôle de l’installation, la prochaine action utile consiste à sélectionner quelques supports représentatifs, relever leurs conditions thermiques et comparer leur comportement avec celui des zones voisines. Les anomalies significatives pourront ensuite être inscrites dans un programme d’inspection ciblée, avec des interventions préparées selon leur criticité et les contraintes de production.
Peut-on vérifier l’état d’un calorifuge sans arrêter la production ?
Oui, certaines inspections visuelles, mesures thermographiques et techniques d’examen non destructif peuvent être réalisées sur une ligne en fonctionnement. Leur faisabilité dépend des conditions d’accès, du fluide transporté, des températures, des risques associés et de la méthode retenue. Une ouverture de calorifuge nécessite une évaluation spécifique et peut imposer des mesures de sécurité ou un arrêt.
Une caméra thermique peut-elle détecter directement l’humidité sous l’isolation ?
Non. Une caméra thermique mesure le rayonnement provenant des surfaces observées et permet d’identifier des anomalies de température apparente. Certaines peuvent être compatibles avec une présence d’humidité, mais aussi avec un pont thermique, un défaut de pose ou un phénomène de réflexion. La présence d’eau doit être confirmée par une méthode complémentaire adaptée.
Comment savoir si un isolant humide doit être remplacé ?
La décision dépend du matériau, de son état mécanique, de l’étendue de l’humidité, de la présence de contaminants et de la possibilité réelle de séchage. Certains isolants peuvent récupérer leurs propriétés après séchage dans des conditions appropriées. Une inspection ciblée, éventuellement complétée par un prélèvement, aide à déterminer si une remise en état partielle est suffisante.
Quels documents conserver après une inspection de calorifuge ?
Le dossier devrait comprendre l’identification des zones contrôlées, les conditions d’exploitation, les photographies, les thermogrammes avec leurs paramètres, les résultats d’examens complémentaires, les anomalies constatées et les décisions de maintenance. L’historique des réparations et les vérifications de remise en étanchéité facilitent les comparaisons futures.
Comment prioriser les inspections lorsque le budget maintenance est limité ?
La priorité doit être fondée sur la combinaison de la probabilité de dégradation et des conséquences possibles d’une défaillance. Les équipements critiques, les zones exposées à l’eau, les supports présentant un historique de défaut et les points où la détection est difficile doivent être examinés en premier. Cette approche permet d’affecter les ressources aux risques les plus significatifs, sans supprimer les inspections requises par les exigences applicables.