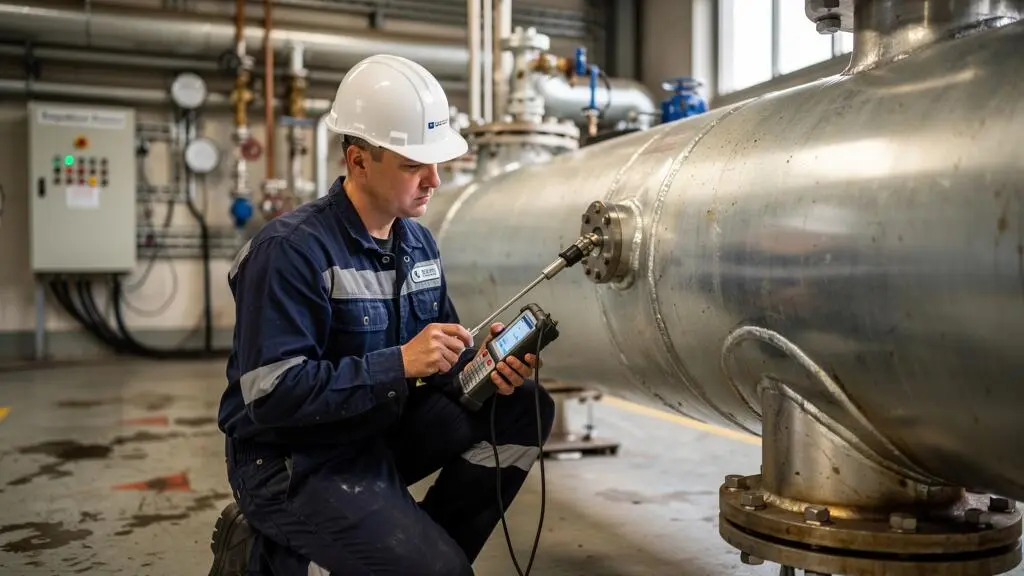
Deux sondes installées sur un même circuit indiquent des températures différentes. La régulation reste stable, les alarmes ne se déclenchent pas, mais la qualité du produit varie. Dans cette situation, modifier les paramètres du régulateur avant de vérifier les mesures risque de masquer le problème plutôt que de le résoudre.
Une sonde de température peut délivrer une indication erronée sans présenter de panne électrique. Le vieillissement de son élément sensible, un défaut de montage, une résistance de ligne excessive ou un emplacement inadapté peuvent produire un biais discret. Les historiques de supervision ne révèlent pas nécessairement cette erreur : ils enregistrent ce que transmet le capteur, pas la température réelle du procédé.
Pour sécuriser une décision industrielle, il faut distinguer la dérive métrologique du capteur, l’erreur de la chaîne de mesure et le biais thermique d’installation. Cette distinction permet de choisir le bon contrôle, d’éviter des remplacements injustifiés et de maintenir une régulation fondée sur des valeurs vérifiables.
Fiabiliser les mesures de température : les points essentiels
- Une mesure stable peut rester fausse : l’étalonnage du capteur ne garantit pas la justesse de son installation.
- La comparaison avec une référence indépendante et l’examen du montage permettent de distinguer plusieurs familles de défauts.
- Les fréquences d’étalonnage doivent dépendre de la criticité, des conditions d’utilisation et de l’historique des écarts.
- Pourquoi une sonde peut dériver après seulement quelques mois à cause d’un mauvais montage thermique ?
- Comment vérifier un capteur de température sur site sans arrêter la production ?
- PT100 ou thermocouple : lequel choisir quand la température varie de 20 à 400 °C ?
- L’erreur d’emplacement qui mesure la paroi au lieu du fluide et ruine votre régulation
- Quand étalonner vos capteurs pour éviter une dérive coûteuse sans surcharger la métrologie ?
- Comment valider un débit sans banc d’essai en croisant 2 mesures simples ?
- Comment isoler la cause d’une panne thermique avec 5 tests en moins d’1 heure ?
- Comment détecter une panne avant l’arrêt de production quand les symptômes sont ambigus ?
Pourquoi une sonde peut dériver après seulement quelques mois à cause d’un mauvais montage thermique ?
Une sonde peut afficher une température incorrecte quelques mois après son installation parce que son contact thermique avec le procédé s’est détérioré, que sa profondeur d’immersion est insuffisante ou que les contraintes mécaniques ont affecté son élément sensible. Toutefois, une erreur apparue après trois mois ne prouve pas une dérive intrinsèque : le montage peut être seul responsable.
Le premier mécanisme concerne la résistance thermique de contact. Dans un doigt de gant, un mauvais appui entre l’extrémité sensible et le fond du logement ralentit les échanges thermiques. La sonde peut alors être davantage influencée par la température du fourreau ou de l’environnement que par celle du fluide.
Le deuxième mécanisme est la conduction parasite. Un fourreau insuffisamment immergé conduit de la chaleur vers la tuyauterie et l’extérieur. La température mesurée résulte alors d’un équilibre entre plusieurs zones thermiques, et non exclusivement de la température recherchée.
Le troisième mécanisme concerne les contraintes et les cycles thermiques. Dilatations répétées, vibrations ou agressions mécaniques peuvent modifier les conditions de contact et, dans certains cas, les propriétés de l’élément sensible. Il faut donc séparer la dérive réelle de la caractéristique du capteur d’un biais provoqué par son installation.
Les questions techniques de WIKA sur l’installation des thermomètres précisent notamment que certains thermomètres électriques nécessitent une longueur d’insertion minimale généralement comprise entre 35 et 50 mm, sous réserve de vérification pour chaque application. Dans les configurations décrites, l’extrémité du capteur électrique doit être correctement appliquée contre le fond du doigt de gant. Ces indications ne constituent pas une règle universelle pour tous les assemblages.
La vérification du montage peut être organisée autour des critères suivants :
| Point à vérifier | Défaut possible | Symptôme à rechercher |
|---|---|---|
| Profondeur d’immersion | Immersion insuffisante par rapport à la géométrie du fourreau | Influence excessive de la température de paroi |
| Contact au fond | Appui insuffisant de l’élément sensible | Réponse lente ou biais thermique |
| Orientation | Implantation dans une zone thermiquement non représentative | Écart avec les mesures voisines |
| Milieu de couplage | Absence ou dégradation d’un produit thermique lorsqu’il est prévu | Temps de réponse ou écart modifié |
| Raccord process | Desserrage, déplacement ou dégradation | Modification de l’indication après cycles thermiques |
La pâte thermique ou l’huile conductrice ne doit être utilisée que si elle est autorisée par la conception du montage, compatible avec les températures et conforme aux instructions du fabricant. Toute intervention sur un doigt de gant en pression ou sur une sonde chaude exige une procédure adaptée.
Un défaut de montage est particulièrement trompeur lorsque le biais demeure constant. Les courbes peuvent rester régulières pendant plusieurs semaines : la stabilité statistique ne constitue pas une preuve d’exactitude.
Une fois l’installation examinée, il reste à vérifier si la valeur transmise correspond réellement à la température du procédé, idéalement sans interrompre son fonctionnement.
Comment vérifier un capteur de température sur site sans arrêter la production ?
Pour vérifier un capteur en fonctionnement, comparez sa mesure à une référence étalonnée placée dans des conditions thermiques aussi proches que possible, puis confrontez les résultats aux informations disponibles sur le procédé. Complétez cette comparaison par l’examen du signal, du transmetteur et des raccordements accessibles. La vérification doit rester compatible avec la sécurité de l’installation.
La première étape consiste à utiliser un point d’accès déjà prévu pour une mesure indépendante : doigt de gant disponible, mesure redondante ou référence installable sans ouverture du circuit. La sonde de référence doit disposer d’une traçabilité métrologique et d’une incertitude adaptée à la tolérance du procédé.
Cette comparaison n’est exploitable que si les deux éléments sensibles observent des températures suffisamment proches. Sur une conduite présentant un gradient thermique, un écart entre les indications ne démontre pas nécessairement que l’une des sondes est défectueuse.
Une deuxième vérification consiste à rechercher un indicateur physique indépendant. Dans un réseau vapeur approprié, la température de saturation calculée à partir de la pression absolue peut servir de référence de cohérence, à condition de connaître l’état thermodynamique réel. Un bilan énergétique sur un échangeur offre une autre possibilité lorsque les débits, les propriétés du fluide et les échanges thermiques sont suffisamment caractérisés.
Le contrôle électrique apporte une troisième famille d’indices. Selon l’architecture de la chaîne, les opérations peuvent comprendre :
- la comparaison entre la valeur brute du transmetteur et celle affichée dans la supervision ;
- l’examen des connexions, des borniers et du câblage d’extension d’un thermocouple ;
- l’analyse du bruit, des intermittences et des ruptures de signal ;
- la mesure de résistance ou d’isolement uniquement après mise en sécurité et déconnexion appropriée des circuits concernés.
Une mesure à l’ohmmètre ou au mégohmmètre ne doit pas être réalisée directement sur une boucle électronique sous tension. Certaines vérifications dites « à froid » imposent l’isolement électrique de la voie concernée, même lorsque la production générale reste active.
La documentation Fluke Calibration sur les thermocouples décrit notamment la comparaison sur site avec un thermomètre de référence. Elle souligne aussi que les inhomogénéités des conducteurs peuvent influencer les résultats lorsque les gradients thermiques diffèrent entre l’étalonnage et l’utilisation.
Les conclusions doivent rester distinctes : une discordance électrique peut désigner le câblage ou le transmetteur ; un écart thermique avec une chaîne électrique correcte peut orienter vers le capteur ou son installation ; une incohérence du bilan procédé peut également provenir des hypothèses du calcul.
Si les écarts se répètent sur des équipements comparables, il devient pertinent d’examiner le choix de la technologie de mesure et son adéquation aux conditions réelles d’exploitation.
PT100 ou thermocouple : lequel choisir quand la température varie de 20 à 400 °C ?
Entre 20 et 400 °C, une PT100 convient généralement lorsque la précision, la répétabilité et la stabilité de la mesure sont prioritaires. Un thermocouple peut être préférable dans certaines installations soumises à des contraintes mécaniques, thermiques ou géométriques particulières. Le choix doit intégrer la construction du capteur, son câblage, sa réponse dynamique et son vieillissement.
La PT100 exploite la variation de résistance électrique du platine avec la température. Un thermocouple produit une tension thermoélectrique dépendant de la nature et de l’état de ses conducteurs ainsi que des températures présentes dans le circuit de mesure.
Ces principes entraînent des sensibilités différentes aux défauts d’installation. La PT100 peut subir une erreur due à la résistance des fils, particulièrement en montage deux fils. Le thermocouple évite ce mécanisme spécifique, mais exige une compensation correcte de la jonction de référence et des raccordements adaptés à son type.
La norme IEC 60751:2022 sur les thermomètres à résistance de platine définit les caractéristiques des thermomètres industriels concernés. Elle indique notamment une résistance nominale de 100 Ω à 0 °C pour la PT100 et distingue les plages de validité des classes de tolérance selon la construction de l’élément sensible.
Une distinction importante concerne la température de 400 °C : dans les plages indiquées par cette norme, la classe A est applicable à certains éléments bobinés jusqu’à 450 °C, tandis que la plage normalisée de classe A des éléments en couche mince s’arrête à 300 °C. Il serait donc incorrect de retenir une PT100 de classe A sans vérifier sa technologie.
| Critère | PT100 | Thermocouple |
|---|---|---|
| Précision recherchée | Performances normalisées selon classe et construction | Dépend du type, de la tolérance et de la chaîne de mesure |
| Câblage | Attention aux résistances de ligne ; raccordement 3 ou 4 fils selon exigences | Attention aux conducteurs d’extension et à la compensation de jonction froide |
| Vieillissement | Influencé notamment par les contraintes et les conditions de fonctionnement | Inhomogénéités possibles sous effets thermiques, chimiques ou mécaniques |
| Réponse dynamique | Principalement liée à la construction et au montage | Également liée à la construction et au montage |
| Maintenance | Contrôle de la résistance et de la chaîne complète | Surveillance des dérives et des raccordements spécifiques |
Le vieillissement mérite une attention particulière. Fluke indique que certains thermocouples à métaux communs peuvent développer des inhomogénéités lorsqu’ils sont utilisés au-dessus de 200 °C. Cela ne signifie pas qu’un thermocouple devient systématiquement défaillant au-delà de cette température : les conditions d’exposition, les matériaux et les gradients thermiques sont déterminants.
La dynamique de mesure doit également être examinée. Un élément sensible rapide installé dans un fourreau massif peut former un ensemble lent. En cas de variation rapide du procédé, ce retard peut dégrader la réponse de la régulation et encourager des corrections de paramètres inutiles.
Pour comparer les coûts, additionnez le prix de l’ensemble installé, les opérations d’étalonnage, la maintenance, les remplacements et les conséquences possibles d’une erreur non détectée. Cette approche est plus pertinente qu’une comparaison du seul prix des sondes.
Une sonde techniquement adaptée peut néanmoins donner une indication biaisée si son emplacement ne représente pas correctement le fluide régulé.
L’erreur d’emplacement qui mesure la paroi au lieu du fluide et ruine votre régulation
Une sonde installée trop près d’une paroi chauffée, dans une zone de faible circulation ou dans un mélange incomplet peut mesurer une température locale différente de celle du fluide à réguler. Le signal reste parfois parfaitement stable. La régulation fonctionne alors sur une valeur biaisée, même si le capteur et son transmetteur sont conformes.
Le problème provient de la représentativité thermique du point de mesure. Dans une tuyauterie, la température peut varier entre la zone centrale d’écoulement et les régions proches de la paroi. Les gradients dépendent notamment du régime d’écoulement, des échanges thermiques et des conditions de mélange.
Un capteur placé près d’un coude n’est pas automatiquement incorrect. En revanche, cette position peut devenir problématique si elle se trouve dans une zone de mélange incomplet, de recirculation ou de transfert thermique particulier. L’examen doit porter sur les conditions physiques réelles et non sur une interdiction générale d’implantation.
Pour cartographier cette erreur, relevez les indications de plusieurs points d’un même circuit lorsque les conditions d’exploitation sont stabilisées. Reconstituez ensuite leur position sur le schéma de procédé en indiquant les échangeurs, points de mélange, dérivations, sources de chaleur et éventuelles zones de stagnation.
Une comparaison avec un invariant physique peut renforcer le diagnostic. Pour une vapeur saturée dans des conditions connues, la relation entre pression absolue et température de saturation constitue un contrôle de cohérence. Elle ne doit toutefois pas être appliquée sans précaution à une vapeur surchauffée ou à un mélange dont l’état est incertain.
Les conséquences sur la régulation peuvent être importantes. Une sonde influencée par une paroi plus chaude que le fluide peut provoquer une réduction inappropriée de l’apport thermique. À l’inverse, une mesure artificiellement basse peut entraîner un chauffage excessif. Les bilans énergétiques et les analyses d’encrassement deviennent également moins fiables.
Il faut enfin distinguer les instruments de régulation et ceux de protection. Une sonde destinée à détecter une surchauffe locale d’équipement ne doit pas nécessairement être positionnée au même endroit qu’une sonde mesurant la température représentative du produit. La fonction de sécurité détermine les exigences d’implantation, en cohérence avec l’analyse de risques et la conception du système.
Lorsque les points de mesure sont correctement positionnés, leur fiabilité dans le temps dépend aussi d’un programme métrologique adapté aux risques d’exploitation.
Quand étalonner vos capteurs pour éviter une dérive coûteuse sans surcharger la métrologie ?
La fréquence d’étalonnage doit être définie selon la criticité de chaque mesure, ses conditions d’utilisation, son historique de dérive et les tolérances du procédé. Une périodicité annuelle identique pour tous les capteurs n’est pas nécessairement pertinente. Des vérifications intermédiaires peuvent détecter les écarts anormaux sans imposer systématiquement un étalonnage complet.
Une sonde utilisée pour protéger un équipement critique ne présente pas les mêmes conséquences de défaillance qu’un indicateur de confort thermique. De même, un thermocouple exposé à des conditions sévères mérite une surveillance différente de celle d’un instrument fonctionnant dans un environnement stable.
Le guide ILAC/OIML sur les intervalles de réétalonnage recommande de tenir compte des performances historiques, des conditions environnementales, de l’incertitude requise et du risque de dépassement des tolérances. Il prévoit également des contrôles intermédiaires et différentes méthodes de révision des périodicités.
Une classification opérationnelle peut distinguer les mesures de sécurité, les mesures critiques pour la qualité produit, celles servant aux bilans énergétiques et les indications utilisées pour la surveillance courante. Chaque classe doit disposer d’une tolérance justifiée par le procédé, d’une stratégie de contrôle et d’une règle documentée de traitement des non-conformités.
| Fonction de mesure | Risque principal | Approche de surveillance |
|---|---|---|
| Protection d’équipement | Perte d’une fonction de sécurité | Exigences issues de l’analyse de risques et des procédures applicables |
| Qualité produit | Produit hors spécification | Contrôles adaptés aux tolérances et à l’historique des écarts |
| Bilan énergétique | Calcul de performance incorrect | Vérifications de cohérence et maîtrise des incertitudes |
| Surveillance indicative | Diagnostic moins fiable | Contrôles proportionnés à l’usage de la donnée |
Les résultats des étalonnages successifs doivent être conservés, notamment les erreurs constatées avant ajustage. Ces données permettent de distinguer un instrument durablement stable d’un instrument dont les écarts progressent.
Étalonner, vérifier et ajuster ne sont pas synonymes. L’étalonnage établit une relation documentée entre les indications d’un instrument et des valeurs de référence avec leurs incertitudes. La vérification établit le respect d’exigences spécifiées. L’ajustage modifie l’instrument pour obtenir une indication appropriée.
Sur site, une comparaison avec une référence portable peut suffire pour certaines décisions de maintien en service. Un étalonnage en atelier ou en laboratoire devient préférable lorsqu’il faut maîtriser plus finement les conditions thermiques, explorer plusieurs points de la plage ou réduire les incertitudes.
Pour la périodicité, une règle efficace consiste à examiner les écarts successifs, leur évolution et leur proximité avec les limites d’acceptation. L’allongement d’un intervalle doit être justifié, et non décidé uniquement pour réduire la charge du service métrologie. Les obligations réglementaires, normatives ou contractuelles restent prioritaires.
Cette stratégie gagne en robustesse lorsqu’elle s’appuie sur des vérifications croisées entre différentes grandeurs physiques, notamment la température et le débit.
Comment valider un débit sans banc d’essai en croisant 2 mesures simples ?
Un débit peut être contrôlé sans banc d’essai en confrontant son indication à deux estimations reposant sur des principes différents, par exemple un bilan énergétique et une mesure indépendante de vitesse ou de débit. La comparaison doit intégrer les incertitudes de chaque méthode. Elle détecte une incohérence, mais ne constitue pas automatiquement un étalonnage du débitmètre.
Sur un échangeur thermique, un bilan énergétique peut fournir une estimation du débit massique à partir de la puissance thermique et de la différence de température du fluide. Sous des hypothèses adaptées, la relation s’écrit :
Puissance thermique = débit massique × capacité thermique massique × différence de température.
Le calcul suppose notamment que les propriétés thermophysiques sont suffisamment connues et que les pertes ou échanges annexes sont maîtrisés. Si la puissance provient elle-même d’une autre mesure de débit, les deux estimations risquent de ne pas être indépendantes.
La deuxième méthode peut utiliser une mesure de vitesse réalisée sur un point approprié, associée à la section effective d’écoulement. Sa validité dépend du profil de vitesse, de la géométrie et des conditions hydrauliques. Une vitesse ponctuelle ne représente pas nécessairement la vitesse moyenne dans la conduite.
Le couple température-débit permet une vérification mutuelle. À puissance thermique comparable, une modification de débit peut modifier la différence de température observée. Inversement, une température biaisée peut conduire à une estimation erronée du débit calculé.
Scénario pédagogique : deux estimations incompatibles
Supposons qu’un débitmètre indique un débit stable, tandis qu’un bilan thermique indépendant suggère une diminution de circulation. Cette situation hypothétique ne permet pas de conclure directement à une dérive du débitmètre.
Il faut d’abord examiner les sondes de température utilisées pour calculer la puissance, les propriétés du fluide, les éventuelles dérivations et la stabilité de fonctionnement. Le diagnostic porte sur l’ensemble des hypothèses, pas uniquement sur les instruments dont les valeurs divergent.
La validation croisée est particulièrement pertinente en régime stabilisé, sans fuite non comptabilisée ni dérivation inconnue. En régime transitoire, le stockage d’énergie dans les équipements peut rendre un bilan stationnaire inapplicable. Une mauvaise localisation des points de température peut également produire une incohérence sans défaut du débitmètre.
Lorsque les résultats divergent, comparez d’abord leurs incertitudes et recherchez leurs sources communes d’erreur. Examinez ensuite les capteurs dont l’historique révèle une dérive, les instruments récemment remplacés et les points soumis aux conditions les plus sévères. L’ancienneté seule ne suffit pas à établir la responsabilité d’un capteur.
Lorsque les incohérences persistent, un diagnostic ordonné de toute la chaîne de température permet de réduire le temps consacré à la recherche de panne.
Comment isoler la cause d’une panne thermique avec 5 tests en moins d’1 heure ?
Une panne de mesure thermique peut souvent être localisée rapidement en examinant successivement le signal brut, l’intégrité électrique, une mesure indépendante, la réponse dynamique et le montage. Cette séquence aide à distinguer capteur, câblage, transmetteur et procédé. La durée inférieure à une heure reste un objectif de diagnostic préliminaire, non une garantie applicable à toute installation.
Le premier contrôle consiste à comparer les valeurs visibles sur le transmetteur, l’afficheur local et la supervision. Une différence entre ces niveaux peut orienter vers la configuration, la transmission ou le traitement du signal plutôt que vers l’élément sensible.
Le deuxième contrôle concerne les raccordements électriques. Lorsque les conditions de sécurité et les possibilités d’isolement le permettent, les vérifications de continuité, de résistance et d’isolement peuvent aider à identifier une rupture, un défaut de connexion ou une dégradation électrique.
Le troisième contrôle consiste à confronter l’indication à une référence indépendante ou à une grandeur physique cohérente avec la température recherchée. Il faut alors tenir compte de l’incertitude et de la position respective des points de mesure.
Le quatrième examine la réponse à une variation connue du procédé, lorsqu’une telle variation est naturellement disponible et compatible avec les contraintes d’exploitation. Un signal anormalement lent peut révéler un problème de contact thermique, mais également une inertie réelle du procédé.
Le cinquième contrôle porte sur l’installation : fixation, profondeur d’immersion, état apparent du doigt de gant, connexions accessibles et cohérence de l’emplacement. Aucun démontage sous pression ou intervention sur équipement dangereux ne doit être entrepris pour respecter une contrainte de durée.
Checklist de diagnostic thermique : 5 actions et leurs livrables
- Relever les indications du transmetteur et de la supervision : produire un tableau horodaté des valeurs comparées.
- Contrôler les raccordements et, après isolement approprié, les paramètres électriques accessibles : consigner les résultats et les conditions d’essai.
- Comparer la température indiquée à une référence ou à une grandeur indépendante : enregistrer l’écart et les incertitudes disponibles.
- Examiner l’évolution du signal pendant une variation de procédé autorisée : conserver une courbe de réponse commentée.
- Inspecter les éléments accessibles du montage thermique : établir une fiche de constats et classer les causes encore possibles.
Les signatures observées servent à orienter les recherches. Un signal figé suggère notamment un problème de transmission, de configuration ou de capteur. Une valeur plausible mais fausse invite à rechercher un biais d’installation ou d’étalonnage. Un bruit excessif oriente vers des perturbations électriques ou des connexions dégradées. Une réponse lente impose d’examiner à la fois le montage et la dynamique réelle du procédé.
La logique de diagnostic consiste à séparer progressivement les éléments de la chaîne, en recherchant des mesures suffisamment indépendantes pour écarter plusieurs hypothèses. Cette démarche évite les remplacements successifs sans preuve.
Certains défauts restent indécidables sur site. Une dégradation interne intermittente, une inhomogénéité complexe ou plusieurs défauts simultanés peuvent nécessiter un arrêt, des essais complémentaires ou un étalonnage en laboratoire. Un contrôle rapide ne doit pas être présenté comme une certification de conformité métrologique.
Pour éviter de répéter ce diagnostic après chaque incident, les résultats doivent ensuite alimenter une surveillance capable de détecter les écarts avant qu’ils ne deviennent critiques.
À retenir pour décider avant l’arrêt
- Une dérive progressive peut rester compatible avec les seuils d’alarme habituels : la cohérence des mesures doit être surveillée séparément.
- Un écart entre capteurs ne désigne pas automatiquement la sonde défaillante : le procédé, l’implantation et les incertitudes doivent être considérés.
- La criticité de la mesure détermine si une anomalie exige une intervention immédiate ou une surveillance renforcée documentée.
Comment détecter une panne avant l’arrêt de production quand les symptômes sont ambigus ?
Pour détecter une panne de température avant l’arrêt de production, surveillez les écarts de cohérence entre capteurs, l’évolution du bruit, les temps de réponse et les différences entre mesures réelles et estimations du procédé. Ces indicateurs peuvent révéler une anomalie malgré des valeurs encore plausibles. Toute alerte doit être interprétée selon la criticité et les conditions d’exploitation.
Les alarmes classiques reposent souvent sur le franchissement de seuils hauts ou bas. Or une sonde dont la mesure se décale progressivement peut rester dans la plage admissible tout en faussant les réglages. La détection précoce nécessite donc d’examiner la relation entre plusieurs variables plutôt que chaque indication isolément.
Une première approche consiste à suivre la variabilité de la mesure. Une modification inhabituelle du bruit, des fluctuations intermittentes ou un signal devenu artificiellement constant peuvent justifier une investigation. Toutefois, la variabilité dépend également du fonctionnement réel du procédé.
Une deuxième approche exploite la réponse dynamique. Lorsqu’une variation de consigne ou de charge survient naturellement, le temps de réaction apparent d’une sonde peut être comparé à son comportement historique dans des conditions similaires. Un allongement progressif peut indiquer une dégradation du transfert thermique, sans en constituer une preuve suffisante.
Une troisième approche utilise la redondance analytique. Elle consiste à estimer une température attendue à partir d’autres grandeurs disponibles : puissance de chauffage, conditions d’entrée, débit ou pression. L’écart entre la mesure et cette estimation devient un indicateur supplémentaire, sous réserve que le modèle soit adapté au régime de fonctionnement.
Enfin, la comparaison entre capteurs redondants peut révéler une dérive relative. Elle ne suffit pourtant pas à identifier le capteur fautif si les instruments sont soumis à des conditions thermiques différentes ou à une cause commune de défaillance.
Le traitement de l’alerte doit distinguer les situations critiques des anomalies pouvant être surveillées. Une incohérence touchant une fonction de sécurité ou une régulation dont la défaillance présente un risque important exige l’application des procédures de sûreté et d’exploitation prévues. Une anomalie non critique peut, selon l’analyse de risques, faire l’objet d’un suivi renforcé jusqu’à une intervention programmée.
Le cas d’un échangeur thermique encrassé illustre cette prudence. Une baisse de température peut correspondre à une modification réelle des performances de transfert, mais aussi à un capteur mal couplé ou à une erreur de mesure. L’examen simultané des débits, températures d’entrée et de sortie, puissances et tendances de fonctionnement aide à départager ces hypothèses.
La surveillance doit donc produire des constats vérifiables : évolution des écarts, conditions d’apparition, incertitudes et conséquences potentielles. Une alerte de cohérence déclenche une investigation, pas un diagnostic automatique.
La prochaine action consiste à sélectionner les points de mesure critiques, établir leurs valeurs de référence et définir des critères d’alerte documentés. Un suivi des écarts associé à une procédure de diagnostic permet de décider sur des mesures vérifiées plutôt que sur des indications simplement plausibles.
Une sonde neuve peut-elle afficher une mauvaise température ?
Oui. Un capteur neuf peut fournir une indication incorrecte si sa profondeur d’immersion, son contact thermique, son câblage ou sa configuration sont inadaptés. La conformité métrologique de l’élément sensible ne garantit pas à elle seule l’exactitude de la chaîne de mesure installée.
Comment distinguer une dérive progressive d’une variation réelle du procédé ?
Il faut comparer l’indication suspecte à une mesure indépendante et examiner les autres grandeurs physiques du procédé. Une évolution cohérente des températures, débits et puissances peut confirmer une variation réelle. Une discordance persistante justifie un contrôle du montage, du capteur et de la chaîne de transmission.
Un transmetteur de température peut-il créer une erreur alors que la sonde est correcte ?
Oui. Une mauvaise configuration du type de sonde, une compensation incorrecte, un défaut électronique ou une erreur de transmission peut modifier la valeur affichée. Pour localiser le problème, comparez le signal d’entrée, la valeur traitée par le transmetteur et la donnée reçue par la supervision.
Faut-il ajuster systématiquement une sonde après un étalonnage ?
Non. L’étalonnage caractérise les indications et leurs écarts avec une référence. L’ajustage n’est nécessaire que si les exigences applicables et les résultats de vérification le justifient. Il est important de conserver les résultats avant tout ajustage pour analyser l’évolution métrologique de l’instrument.
Peut-on prolonger la périodicité d’étalonnage d’un capteur stable ?
Cela peut être envisagé si l’historique des résultats, les conditions d’utilisation, les risques et les contrôles intermédiaires le permettent. La décision doit être documentée et rester compatible avec les obligations applicables. Une stabilité apparente de l’indication en production ne suffit pas à démontrer l’absence de dérive.