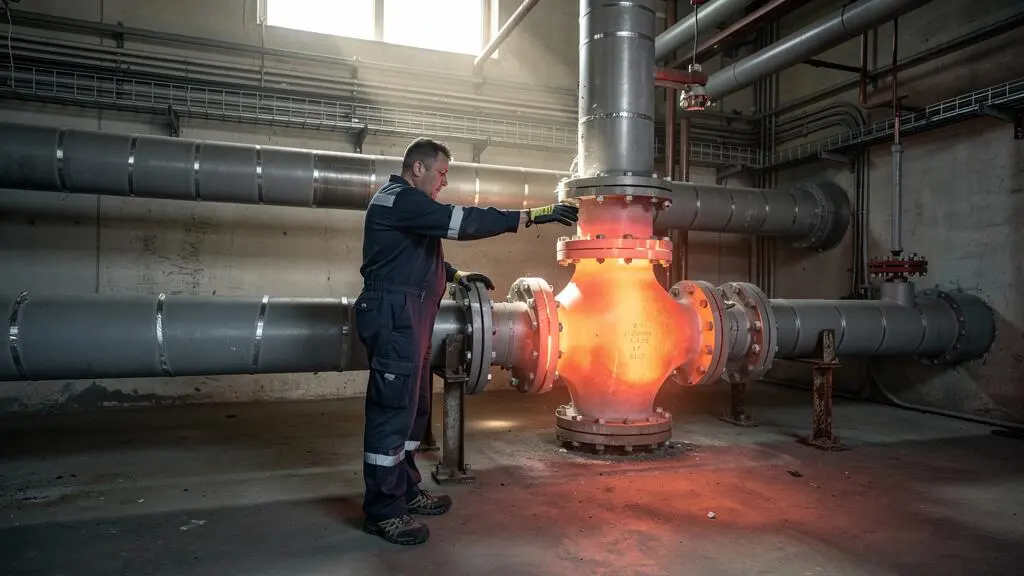
Les tuyauteries principales sont calorifugées, les chaudières entretenues et les équipements les plus visibles ont déjà fait l’objet de travaux. Pourtant, la consommation énergétique du site reste élevée. Le problème ne vient pas nécessairement d’un manque d’isolation généralisé : il peut provenir d’un ensemble limité de points négligés, dispersés dans les installations.
Vannes sans housse, brides découvertes, purgeurs défaillants, supports métalliques conducteurs ou échangeurs encrassés peuvent entretenir des pertes importantes sans anomalie immédiatement spectaculaire. Leur impact dépend de leur température, de leur surface, de leur fréquence d’utilisation et de leur état.
La logique de Pareto consiste à rechercher les interventions qui produiront la plus forte amélioration avec les moyens disponibles. Le ratio 20/80 constitue ici une hypothèse de priorisation, pas une répartition statistique démontrée des pertes industrielles. L’objectif est d’identifier, puis de quantifier, les quelques anomalies qui méritent d’être traitées avant d’étendre les travaux au reste du site.
Les trois réflexes pour cibler les pertes thermiques
- Inspecter en priorité les organes singuliers, les surfaces métalliques nues, les fixations et les équipements régulièrement ouverts pour maintenance.
- Classer les anomalies selon leur criticité, leur potentiel de perte et leur durée de fonctionnement avant d’engager des travaux.
- Traiter les risques de sécurité et de défaillance en premier, puis mesurer les économies potentielles pour départager les interventions énergétiques.
- Pourquoi les pertes se cachent souvent sur les vannes, brides et trappes plutôt que sur les longueurs droites ?
- Comment réaliser un repérage des pertes en 2 heures sans instrumentation lourde ?
- Calorifuger une vanne ou traiter une fuite de vapeur : quoi faire en premier quand le temps manque ?
- L’erreur qui détériore un équipement quand on isole sans vérifier la température admissible
- Quand traiter les pertes pour éviter un arrêt non planifié pendant un pic de production ?
- Pourquoi un pont thermique se forme d’abord aux traversées et fixations, même avec un bon isolant ?
- Nettoyage mécanique ou chimique : lequel choisir quand l’arrêt est limité à 6 heures ?
- Pourquoi le nettoyage d’échangeurs ne restaure jamais complètement la performance ?
Pourquoi les pertes se cachent souvent sur les vannes, brides et trappes plutôt que sur les longueurs droites ?
Les vannes, brides et trappes peuvent concentrer des pertes thermiques importantes parce que leur géométrie complique le calorifugeage et que leur isolation est fréquemment déposée lors des interventions. Lorsque les longueurs droites sont déjà correctement isolées, ces éléments métalliques découverts deviennent des cibles prioritaires. Leur contribution réelle doit néanmoins être vérifiée sur chaque installation.
Une canalisation rectiligne possède une géométrie régulière, facile à entourer d’un isolant continu. Une vanne présente au contraire un corps volumineux, des raccordements, une tige de commande et parfois des accessoires qui compliquent la pose d’une protection adaptée.
Le métal conduit la chaleur depuis le fluide chaud jusqu’aux parties exposées. Cette énergie est ensuite transférée à l’ambiance par convection et rayonnement. Une vanne nue peut ainsi dissiper une puissance disproportionnée par rapport à la faible longueur de tuyauterie qu’elle occupe.
Le phénomène devient particulièrement intéressant lorsque les pertes visibles ont déjà été corrigées. Une fuite de vapeur attire immédiatement l’attention par son bruit, son panache ou ses condensats. À l’inverse, une surface chaude dépourvue d’isolation peut perdre de l’énergie pendant des milliers d’heures sans manifestation spectaculaire.
Le département américain de l’Énergie recommande précisément d’inspecter les organes dont l’isolation est retirée pendant la maintenance puis non réinstallée, dans sa fiche technique sur l’isolation amovible des vannes et raccords.
5 800 Btu/h
Économie thermique calculée pour une vanne à brides ANSI 150 de diamètre nominal 6 pouces, fonctionnant à 400 °F, avec un matelas isolant de 1 pouce. Hypothèses : ambiance à 65 °F et vitesse de vent nulle. Ce résultat correspond à une configuration théorique précise et ne représente pas un gain universel.
U.S. Department of Energy, Steam Tip Sheet #17.
Pour organiser la visite, cinq familles méritent une attention particulière :
- Corps de vannes : surfaces métalliques étendues, parfois dépourvues d’isolation après intervention.
- Brides et raccords : interruptions locales du calorifugeage, notamment autour des assemblages démontables.
- Trappes et purgeurs : organes dont les contraintes d’accès ou de fonctionnement nécessitent une vérification spécifique.
- Évacuations de condensats : zones où une anomalie d’écoulement peut révéler un dysfonctionnement thermique ou hydraulique.
- Supports métalliques : chemins conducteurs reliant les équipements chauds à la structure environnante.
Une cause récurrente est organisationnelle : une housse est retirée pour accéder à un équipement, puis sa repose est oubliée. La déperdition devient permanente alors que le retrait devait être provisoire.
Cette première sélection ne démontre pas encore où se situent les pertes les plus coûteuses. Elle fournit toutefois un périmètre de recherche réaliste, à confirmer par une visite structurée et des mesures ciblées.
Comment réaliser un repérage des pertes en 2 heures sans instrumentation lourde ?
Un repérage initial peut être organisé en deux heures en parcourant les réseaux accessibles, en photographiant les anomalies et en classant les surfaces découvertes selon leur température estimée, leur taille et leur durée d’utilisation. Cette méthode produit une liste d’interventions candidates, sans prétendre mesurer précisément les déperditions. Elle exige une préparation des accès et le respect strict des règles de sécurité.
La première étape consiste à sélectionner un périmètre représentatif : chaufferie, distribution de vapeur, galeries techniques et équipements consommateurs. Les relevés doivent idéalement être effectués en régime établi, car une installation en montée en température ne reflète pas nécessairement ses conditions habituelles.
Il faut rechercher les corps métalliques sans protection, les isolants manquants ou dégradés, les traces de condensation, les zones de corrosion apparente et les supports traversant le calorifugeage. La proximité d’une surface chaude peut parfois être perceptible, mais la main ne constitue pas un instrument fiable de mesure ni une méthode sûre de détection. Aucun contact ou rapprochement dangereux ne doit être tenté.
Pour un site dont le périmètre permet une visite rapide, les deux heures peuvent être réparties selon une séquence indicative : quinze minutes de préparation documentaire, soixante minutes de repérage dans les zones autorisées, trente minutes de classement et quinze minutes de restitution. Sur un site étendu ou à accès contraint, cette durée ne suffira pas à assurer une couverture exhaustive.
Le classement initial croise trois variables : niveau thermique présumé, surface exposée et durée annuelle de fonctionnement. Il s’agit d’une appréciation qualitative, pas d’un bilan énergétique.
| Niveau | Profil observé | Suite à donner |
|---|---|---|
| Priorité élevée | Surface nue importante, chaude et exploitée en continu, ou anomalie présentant un danger. | Sécuriser si nécessaire et programmer une évaluation rapide. |
| Priorité intermédiaire | Surface exposée limitée ou fonctionnement régulier mais non permanent. | Confirmer le potentiel d’économie et les contraintes d’accès. |
| Priorité différée | Faible surface, température modérée ou utilisation occasionnelle, sans risque identifié. | Documenter et intégrer aux travaux opportunistes. |
La thermographie infrarouge peut ensuite confirmer certaines anomalies. Elle demande néanmoins une interprétation rigoureuse : sur un métal brillant, les réflexions et la faible émissivité peuvent conduire à des températures apparentes trompeuses. Les explications techniques de FLIR sur l’émissivité en thermographie précisent ces limites.
Checklist : obtenir une cartographie exploitable dès la première visite
- Définir les circuits prioritaires et les zones autorisées d’accès. Livrable : un parcours de visite identifié sur le plan du site.
- Inspecter les organes singuliers, les portions d’isolant manquantes et les supports. Livrable : une liste de points numérotés.
- Photographier chaque anomalie sans s’exposer aux surfaces dangereuses. Livrable : une photo localisée par point.
- Noter le régime de fonctionnement, la surface exposée et le niveau thermique estimé. Livrable : une fiche descriptive par anomalie.
- Classer les points selon leur criticité et identifier les vérifications nécessaires. Livrable : un tableau d’actions priorisées avec responsable désigné.
Un relevé limité au local technique principal peut manquer l’essentiel : combles industriels, toitures, soutes et galeries éloignées méritent d’être intégrés au périmètre lorsque leur accès est sûr.
Une fois les anomalies localisées, le choix décisif consiste à distinguer les interventions énergétiquement intéressantes de celles qui doivent être engagées pour préserver la sécurité et la fiabilité des installations.
Calorifuger une vanne ou traiter une fuite de vapeur : quoi faire en premier quand le temps manque ?
Une fuite de vapeur active doit généralement être examinée en priorité, car elle combine gaspillage énergétique, risque potentiel pour le personnel et possible dégradation de l’installation. Le calorifugeage d’une vanne nue peut toutefois représenter une économie durable supérieure dans certaines conditions. L’arbitrage dépend donc de la gravité, des heures de fonctionnement, de l’accessibilité et du débit perdu.
Une vanne non calorifugée évacue de la chaleur vers l’environnement. Si son état mécanique est satisfaisant et qu’aucun risque particulier n’est identifié, cette anomalie relève principalement de l’efficacité énergétique et de la protection contre les surfaces chaudes.
Une fuite de vapeur constitue un phénomène différent. Elle correspond à une perte directe de fluide énergétique et peut signaler une défaillance de joint, de raccordement ou d’organe de régulation. Certaines fuites peuvent évoluer et entraîner des risques supplémentaires, sans que toute fuite soit nécessairement appelée à s’aggraver.
Le manuel du département américain de l’Énergie consacré à la performance des réseaux de vapeur recommande de combiner réparation des fuites, isolation des équipements et entretien des purgeurs. Il ne fixe pas de classement universel entre ces interventions.
Pour un responsable énergie, trois catégories permettent de clarifier les décisions :
- Traiter ce qui menace la sécurité ou l’intégrité : fuite dangereuse, jet de vapeur, dégradation susceptible d’affecter le fonctionnement du réseau.
- Réduire les pertes permanentes : surfaces métalliques exposées sur des circuits fonctionnant durablement, après validation de leur aptitude au calorifugeage.
- Regrouper les travaux intermittents : anomalies limitées à des équipements peu utilisés, sans conséquence immédiate sur la sécurité ou la fiabilité.
La durée de service peut inverser un classement purement visuel. Une petite surface nue sollicitée en permanence peut représenter une dépense cumulée notable. À l’inverse, une fuite observée sur un réseau intermittent peut rester pénalisante lorsque la vapeur demeure disponible pendant les phases sans production.
Pour comparer les gains, il faut estimer les pertes de vapeur et les pertes thermiques dans des unités énergétiques cohérentes, puis tenir compte des durées annuelles de fonctionnement et des rendements du système.
Une erreur particulièrement coûteuse consiste à masquer une fuite sous un matelas isolant. La vapeur ou les condensats peuvent humidifier l’isolant, dégrader son efficacité et favoriser une corrosion externe dans des conditions propices.
Le bon ordre de travaux n’est donc pas nécessairement celui des anomalies les plus spectaculaires. Il doit aussi intégrer les conséquences techniques d’une intervention inadaptée, notamment lorsqu’une isolation modifie le refroidissement naturel d’un équipement.
L’erreur qui détériore un équipement quand on isole sans vérifier la température admissible
Calorifuger un équipement sans vérifier sa température admissible peut provoquer une surchauffe de composants conçus pour dissiper leur chaleur vers l’ambiance. Certains joints, capteurs, moteurs ou organes de régulation risquent alors de fonctionner hors de leurs limites de conception. Avant toute pose d’isolant, il faut contrôler les prescriptions du fabricant et préserver les fonctions de sécurité, de refroidissement et de maintenance.
Le calorifugeage diminue les échanges thermiques avec l’environnement. C’est précisément son intérêt sur une tuyauterie transportant un fluide chaud. Mais cet effet devient problématique lorsqu’une partie de l’équipement doit évacuer de la chaleur pour rester dans sa plage normale de fonctionnement.
Une vanne munie d’un actionneur, un ensemble de mesure ou un composant électronique proche d’un réseau chaud peuvent comporter des éléments dont les températures admissibles sont inférieures à celle du fluide. Leur recouvrement intégral peut augmenter leur température de service.
Le vieillissement de certains joints, la dégradation de câblages ou le dysfonctionnement de composants sensibles figurent parmi les conséquences possibles. La résistance thermique du matériau isolant ne garantit jamais, à elle seule, la compatibilité avec l’équipement recouvert.
Les housses calorifuges amovibles constituent une solution pertinente pour certains organes nécessitant un accès fréquent. Leur conception peut permettre de préserver les zones d’intervention et de limiter les pertes sur les parties compatibles. Elles ne suppriment cependant pas automatiquement les risques de surchauffe ou d’humidité : leur découpe, leur étanchéité et leur positionnement doivent rester adaptés à l’équipement.
Un autre risque concerne la corrosion sous isolation. Lorsque l’eau pénètre dans le complexe isolant et demeure au contact d’un matériau métallique sensible, la corrosion peut progresser sans être directement visible. Les cycles de chauffage et de refroidissement rendent la surveillance des points vulnérables particulièrement importante.
La décision d’isoler doit donc répondre à plusieurs questions :
- Quel est le rôle thermique de l’équipement et quelles parties doivent rester ventilées ?
- Quelles températures maximales sont admises par les joints, actionneurs, capteurs et accessoires ?
- La solution retenue permet-elle l’inspection, l’évacuation des condensats et le démontage ?
- Existe-t-il un risque de rétention d’eau ou de dégradation du revêtement anticorrosion ?
- Le calorifugeage peut-il perturber un organe de sécurité ou de mesure ?
Le cas des purgeurs mérite une vigilance spécifique. Leur principe de fonctionnement et leur sensibilité à l’isolation varient selon leur technologie. Les consignes du fabricant priment sur une règle générale de calorifugeage.
Après cette validation, le choix du moment d’intervention devient déterminant : une action techniquement justifiée peut perdre son intérêt si elle impose un arrêt imprévu au mauvais moment.
Quand traiter les pertes pour éviter un arrêt non planifié pendant un pic de production ?
Les pertes doivent être traitées dès qu’elles présentent un risque immédiat pour le personnel ou la fiabilité, et programmées dans une fenêtre d’arrêt maîtrisée lorsqu’elles relèvent principalement de l’efficacité énergétique. La meilleure stratégie consiste à croiser criticité, calendrier de production et conditions d’accès, pour intervenir avant qu’une anomalie évolutive ne compromette la disponibilité des installations.
La difficulté provient du décalage entre le moment où une anomalie est observée et celui où sa réparation devient possible. Sur un réseau de vapeur, certaines opérations nécessitent une consignation, une mise hors pression, une réduction de température, un échafaudage ou un démontage.
À l’approche d’une période de forte production, reporter systématiquement ces interventions peut sembler économiquement avantageux. Pourtant, une fuite ou un support dégradé susceptible d’affecter l’intégrité du réseau peut exposer le site à un arrêt non maîtrisé, dont les conséquences dépassent la seule consommation énergétique.
La cartographie des pertes doit donc être rapprochée du calendrier de maintenance et de production. Pour chaque anomalie, il faut identifier l’accès nécessaire, les conditions de mise en sécurité, les pièces disponibles, les équipes compétentes et la prochaine fenêtre compatible.
Une méthode de décision consiste à distinguer trois horizons :
- Action immédiate ou sécurisation : danger de brûlure, fuite dangereuse ou défaut menaçant l’intégrité de l’installation.
- Prochain arrêt programmé : intervention nécessitant une mise hors service, avec risque maîtrisé dans l’intervalle.
- Campagne d’amélioration énergétique : traitement de pertes stables, sans enjeu immédiat de sécurité ou de disponibilité.
La protection du personnel doit rester indépendante du classement énergétique. La brochure de l’INRS sur la détection des risques liés aux machines rappelle que le risque de brûlure dépend notamment de la température, du matériau et de la durée de contact.
Une surface dangereuse ne doit donc pas rester accessible au seul motif que sa perte thermique semble faible. Selon l’analyse des risques, des protections, une restriction d’accès ou une mise en sécurité peuvent être nécessaires avant la réparation définitive.
Lorsqu’une réparation exige une intervention sur un circuit en service, sa faisabilité doit être appréciée par des personnes habilitées selon les procédures applicables. Une opération sur un équipement chaud ou sous pression ne peut pas être justifiée par la seule nécessité d’éviter un arrêt de production.
Cette planification gagne en précision lorsque les chemins de déperdition sont correctement identifiés. Les traversées et fixations peuvent notamment laisser subsister des pertes après une campagne de calorifugeage apparemment complète.
Pourquoi un pont thermique se forme d’abord aux traversées et fixations, même avec un bon isolant ?
Les traversées et fixations peuvent former des ponts thermiques parce qu’elles créent des chemins conducteurs à travers une enveloppe normalement isolante. Un support métallique reliant une canalisation chaude à une structure extérieure peut détourner une partie du flux thermique, même lorsque l’isolant posé autour du tube est performant. La continuité de l’isolation et le traitement des raccords comptent donc autant que le matériau utilisé.
Dans une enveloppe correctement calorifugée, la chaleur traverse principalement un matériau de faible conductivité. Lorsqu’une pièce métallique continue traverse cette protection, elle introduit un chemin alternatif beaucoup plus conducteur.
Le flux réel dépend cependant de la géométrie du support, de sa longueur, de sa section, des matériaux utilisés et des conditions aux limites. Un petit pont thermique n’est pas automatiquement responsable d’une perte importante : sa contribution doit être évaluée dans son contexte.
Les situations à examiner concernent notamment les supports de tuyauterie, les fixations traversantes, les passages d’instrumentation, les raccordements à des structures métalliques et les discontinuités autour des pénétrations de paroi.
Le phénomène ne se traduit pas toujours par le même signe visible. Sur un réseau chaud, un pont thermique peut réchauffer localement une partie extérieure. Sur une installation froide, une anomalie d’isolation peut favoriser une température superficielle propice à la condensation, selon les conditions d’humidité de l’air.
Pour réduire ces transferts, plusieurs dispositions techniques peuvent être envisagées :
- Employer des supports conçus avec une séparation thermique adaptée aux charges mécaniques.
- Limiter les discontinuités aux traversées au moyen de manchons et de détails d’isolation appropriés.
- Éviter les fixations traversantes inutiles lorsque la conception mécanique le permet.
- Assurer la continuité des protections contre l’humidité, particulièrement sur les circuits froids.
- Contrôler les zones singulières après travaux, en recourant si nécessaire à une thermographie correctement paramétrée.
Le contrôle après intervention a une valeur particulière : une installation peut paraître entièrement isolée alors que certains raccordements continuent à transférer de la chaleur vers l’ambiance.
Leur multiplication peut rendre ces anomalies significatives à l’échelle d’un site. Une seule fixation peut représenter une perte modeste ; des équipements présentant de nombreuses traversées comparables justifient une analyse cumulée plutôt qu’un examen isolé de chaque défaut.
Toutes les pertes de performance ne traversent toutefois pas l’enveloppe isolante. Dans les échangeurs, l’encrassement peut également réduire les transferts utiles et accroître les besoins énergétiques du procédé.
Nettoyage mécanique ou chimique : lequel choisir quand l’arrêt est limité à 6 heures ?
Lorsque l’arrêt est limité à six heures, le choix dépend surtout de la nature des dépôts, de l’accessibilité de l’échangeur et du temps nécessaire pour remettre l’équipement en service en sécurité. Le nettoyage mécanique peut être efficace si les surfaces sont accessibles, tandis qu’un nettoyage chimique en circulation peut éviter certains démontages. Aucune méthode ne garantit à elle seule de respecter cette fenêtre.
Le temps disponible doit intégrer toutes les étapes : consignation, refroidissement éventuel, vidange, intervention, contrôle, rinçage, remontage et remise en service. Considérer six heures comme six heures de nettoyage effectif conduit à sous-estimer les contraintes opérationnelles.
Le nettoyage mécanique, par brossage ou procédé hydraulique adapté, permet d’agir directement sur les surfaces accessibles. Il peut offrir un contrôle visuel immédiat, mais nécessite parfois l’ouverture de l’équipement et l’accès aux tubes ou aux plaques.
Le nettoyage chimique vise à dissoudre ou à détacher certains dépôts à l’aide d’un produit compatible. Il peut être réalisé par circulation dans des configurations appropriées, mais exige une validation des matériaux et un temps suffisant pour le traitement, le rinçage et la gestion des effluents.
Le choix repose d’abord sur l’identification des dépôts : tartre minéral, boues, matières organiques ou produits de corrosion ne réagissent pas de la même façon. Le côté concerné, eau ou produit de procédé, détermine également les moyens d’accès et les contraintes de sécurité.
| Critère | Nettoyage mécanique | Nettoyage chimique |
|---|---|---|
| Accès nécessaire | Accès physique aux surfaces, parfois après démontage. | Possibilité de circulation dans certains équipements sans ouverture complète. |
| Nature des dépôts | Adapté à des dépôts accessibles et compatibles avec l’action mécanique. | Dépend de la réactivité des dépôts et de la formulation employée. |
| Durée totale | Fortement conditionnée par l’ouverture, le nettoyage et le remontage. | Conditionnée par les raccordements, le temps de contact et les rinçages. |
| Risques principaux | Dommages possibles sur tubes, surfaces, joints ou assemblages. | Incompatibilité chimique, corrosion, résidus ou rinçage insuffisant. |
| Validation du résultat | Inspection des surfaces accessibles et mesures de fonctionnement. | Contrôles du traitement, des rinçages et de la performance après remise en service. |
Une intervention précipitée peut dégrader davantage la performance. Un nettoyage mécanique trop agressif risque d’endommager des surfaces ou des joints. Un traitement chimique interrompu prématurément ou mal rincé peut laisser des résidus et compromettre la remise en service.
Pour limiter ce risque, les raccordements, les produits autorisés, les moyens de circulation, les procédures de sécurité et les contrôles doivent être préparés avant l’arrêt. Les temps nécessaires restent à confirmer avec les prestataires et les responsables techniques ; aucune durée universelle ne peut être déduite du seul choix de méthode.
Dans une fenêtre aussi courte, l’objectif pertinent peut être de restaurer une partie suffisante de la performance sans compromettre l’intégrité de l’échangeur, plutôt que de viser une propreté maximale impossible à atteindre dans les conditions disponibles.
La réussite de l’intervention ne se juge pourtant pas uniquement à l’état visuel des surfaces. Elle doit être vérifiée à partir de la performance thermique et hydraulique effectivement retrouvée.
À retenir avant de mesurer les résultats
- Une surface nettoyée ne signifie pas nécessairement que l’échangeur fonctionne comme à l’origine : les conditions d’exploitation doivent être comparables.
- L’état des joints, la répartition des débits et les zones difficiles d’accès peuvent influencer le résultat après nettoyage.
- La prévention des dépôts et le suivi régulier des performances sont indispensables pour conserver durablement les gains obtenus.
Pourquoi le nettoyage d’échangeurs ne restaure jamais complètement la performance ?
Le nettoyage d’un échangeur peut améliorer ses performances sans nécessairement retrouver son état initial, notamment lorsque des dépôts subsistent, que des surfaces sont dégradées ou que les conditions hydrauliques ont évolué. Une restauration complète reste toutefois possible dans certaines configurations : le terme « jamais » ne correspond pas à une règle technique démontrée. Seules des mesures comparables avant et après intervention permettent d’établir le gain réel.
L’encrassement crée une résistance thermique supplémentaire entre les fluides. Il peut également modifier les pertes de charge et la circulation interne. En retirant les dépôts, le nettoyage peut améliorer les échanges de chaleur et réduire certaines contraintes hydrauliques.
Mais tous les dépôts ne sont pas nécessairement accessibles. Des zones mortes, des géométries complexes ou des passages difficiles peuvent conserver une partie de l’encrassement. Par ailleurs, une corrosion, une érosion ou des déformations permanentes ne disparaissent pas avec le seul nettoyage.
Le vieillissement des joints ou des défauts de distribution peuvent aussi affecter la circulation des fluides. Une intervention ciblée sur les dépôts ne suffit donc pas toujours à restaurer la performance globale.
La difficulté majeure est souvent métrologique. Sans mesures de référence, il devient impossible de distinguer précisément une amélioration réelle d’une variation liée au débit, à la température d’entrée ou à la charge du procédé.
Une comparaison utile doit notamment prendre en compte :
- Les températures d’entrée et de sortie des deux fluides.
- Les débits dans les conditions de fonctionnement considérées.
- Les pertes de charge mesurées avant et après l’intervention.
- La puissance thermique échangée, lorsque les données permettent son calcul.
- Un indicateur de résistance d’encrassement, ou fouling factor, calculé selon une méthode cohérente et des conditions comparables.
Il faut également distinguer l’encrassement interne des déperditions vers l’ambiance. Un échangeur peut être correctement nettoyé tout en conservant des pertes importantes par des brides découvertes, des surfaces nues ou des raccordements mal isolés. À l’inverse, améliorer son calorifugeage ne supprime pas les dépôts qui dégradent les échanges entre les fluides.
La prévention de l’encrassement doit donc faire partie de la stratégie énergétique : filtration amont, traitement d’eau adapté, surveillance des paramètres de procédé et maintien des vitesses de circulation dans les plages prévues par la conception.
Le gain durable résulte d’une combinaison d’actions : rétablir le transfert thermique utile, limiter les déperditions extérieures et surveiller la dégradation progressive des performances.
La prochaine étape consiste à consolider les anomalies repérées, les résultats de mesure et les contraintes d’arrêt dans un tableau unique. Les interventions peuvent alors être classées selon leurs risques, leurs économies énergétiques estimées, leurs coûts et leurs conditions de réalisation. C’est cette hiérarchisation vérifiable, plutôt que l’application automatique d’un ratio 20/80, qui permet de concentrer les efforts là où ils auront le plus d’impact.
Comment savoir si 20 % des anomalies représentent réellement 80 % des pertes thermiques ?
Il faut estimer les pertes de chaque anomalie, les ramener à une période comparable, puis classer les résultats par ordre décroissant. La part cumulée des pertes associée aux premiers points permet ensuite de vérifier si une concentration proche de 20/80 existe. Ce ratio ne doit pas être supposé avant les mesures : il s’agit d’un principe de recherche des priorités, pas d’une loi universelle des sites industriels.
Peut-on calculer une économie annuelle à partir d’une simple photo de vanne non isolée ?
Non. Une photographie permet d’identifier l’anomalie, mais pas de quantifier fiablement la chaleur perdue. Il faut connaître ou estimer les caractéristiques géométriques, les températures, les conditions ambiantes, les transferts thermiques et les heures de fonctionnement. La perte de référence doit ensuite être comparée à celle de la solution d’isolation envisagée.
Une température de surface élevée signifie-t-elle toujours une perte énergétique prioritaire ?
Non. Une petite surface très chaude peut perdre moins d’énergie sur l’année qu’une surface plus étendue, moins chaude, mais exploitée en continu. La température sert à repérer une anomalie et à apprécier certains risques ; la priorisation énergétique demande aussi d’examiner la surface, le régime d’utilisation et les conditions de transfert. Un danger pour le personnel reste prioritaire indépendamment du montant de la perte.
Faut-il systématiquement installer des housses amovibles sur les vannes et les brides ?
Non. Les housses amovibles sont particulièrement utiles lorsque l’accès à l’organe doit être conservé pour la maintenance. Leur emploi doit toutefois rester compatible avec les températures admissibles, les fonctions des équipements, les inspections nécessaires et la protection contre l’humidité. Certains organes, notamment des purgeurs ou des dispositifs comportant des composants sensibles, imposent des précautions spécifiques.
Quels indicateurs suivre pour vérifier que les travaux réduisent réellement la facture énergétique ?
Le suivi peut combiner les consommations de combustible ou de vapeur, les heures de fonctionnement, les débits, les températures de procédé et les performances des équipements traités. Les résultats doivent être comparés à une situation de référence en tenant compte des variations de production, de charge et de conditions ambiantes. Sans cette normalisation, une baisse de consommation ne peut pas être attribuée avec certitude aux seuls travaux d’isolation ou de maintenance.