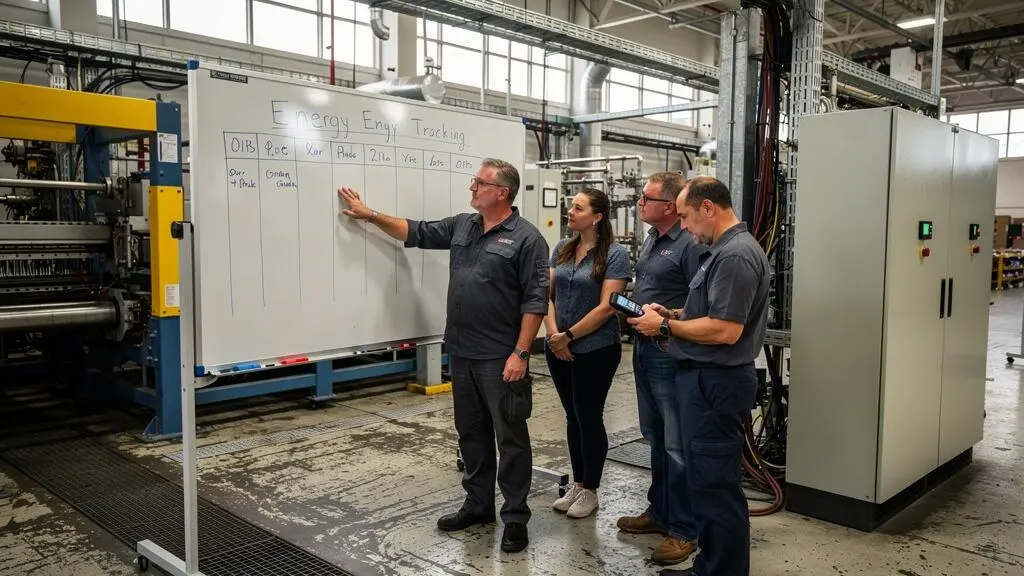
Une ligne tourne à pleine charge lundi, ralentit mercredi et s’arrête vendredi pour une intervention de maintenance. Dans ces conditions, comment savoir si votre usine consomme mieux ou si elle produit simplement moins ? Et surtout, comment maintenir les économies d’énergie lorsque les urgences de production reprennent le dessus ?
Le management de l’énergie ne peut pas dépendre uniquement d’un investissement, d’un audit ou d’une campagne de sensibilisation. Pour produire des résultats durables, il doit s’intégrer aux décisions quotidiennes : quelles consommations surveiller, quels écarts expliquer, quelles actions engager et quels réglages préserver pour ne pas compromettre la qualité.
La méthode consiste à combiner des indicateurs adaptés aux variations d’activité, des routines courtes avec les équipes et des règles d’arbitrage explicites. L’objectif n’est pas d’ajouter une couche administrative au fonctionnement du site, mais de rendre les décisions énergétiques aussi régulières et concrètes que les décisions de production, de maintenance et de qualité.
Management de l’énergie : les trois principes à appliquer
- Piloter les consommations réelles : utiliser des indicateurs physiques tenant compte des variations de production, plutôt que juger uniquement les factures.
- Installer une routine courte : examiner les écarts, identifier leurs causes et désigner un responsable d’action pendant un briefing existant.
- Protéger la performance industrielle : prioriser les économies selon leur gain, leur effort et leurs risques, sans modifier les paramètres critiques du process sans validation.
- Pourquoi le management de l’énergie s’essouffle dès que le « projet phare » se termine ?
- Comment installer une routine énergie de 10 minutes par équipe sans perturber la production ?
- Objectif en kWh ou en € : lequel choisir quand les prix varient fortement ?
- L’erreur d’objectif qui pousse à tricher sur les données ou à dégrader la qualité
- Quand et comment revoir vos objectifs et plans d’action pour coller aux arrêts, pics et budgets ?
- Relevé manuel ou capteurs connectés : que choisir quand vous n’avez que 2 techniciens pour tout le site ?
- Comment prioriser 15 idées d’économies avec une matrice gain-risque-effort en 1 heure ?
- Comment obtenir des économies d’énergie sans créer de non-qualité sur le process ?
Pourquoi le management de l’énergie s’essouffle dès que le « projet phare » se termine ?
Le management de l’énergie s’essouffle lorsque les économies reposent sur un projet ponctuel plutôt que sur des pratiques quotidiennes. Après un investissement, un audit ou une certification, les équipes retrouvent leurs priorités habituelles. Sans responsable identifié, suivi des écarts et décisions régulières, les gains dépendant des comportements peuvent progressivement disparaître.
Un projet d’optimisation énergétique dispose généralement d’un budget, d’un calendrier et d’un chef de projet. Les résultats sont visibles : remplacement d’un équipement, récupération de chaleur ou amélioration d’une installation. La difficulté apparaît lorsque le dispositif entre en exploitation courante.
Une installation performante ne garantit pas que ses conditions de fonctionnement resteront optimales. Les consignes peuvent être modifiées, des équipements laissés en marche pendant les arrêts ou des réglages provisoires conservés après une urgence de production.
Il faut donc distinguer deux dimensions complémentaires :
- L’énergie « projet » : elle apporte des améliorations techniques identifiables, souvent associées à un investissement et à une équipe dédiée.
- L’énergie « routine » : elle maintient les bonnes pratiques, détecte les dérives et fait émerger des améliorations progressives dans l’exploitation quotidienne.
Cette logique d’amélioration continue rejoint la norme ISO 50001:2018 sur les systèmes de management de l’énergie. Son cadre repose sur la planification, la mise en œuvre, la vérification et l’amélioration du système, et non sur la simple réalisation d’opérations isolées.
Pour diagnostiquer votre site, identifiez les gains qui dépendent encore d’une intervention humaine : extinction de machines auxiliaires, respect des consignes de pression, surveillance des périodes de fonctionnement à vide ou remise en configuration nominale après maintenance.
Posez ensuite trois questions : qui contrôle ces pratiques, à quel moment et que se passe-t-il lorsqu’une dérive apparaît ? Une réponse imprécise indique qu’une économie potentielle reste vulnérable.
La variabilité de production accentue cette fragilité. Lorsqu’une nouvelle série arrive ou qu’une machine doit redémarrer rapidement, les opérateurs peuvent hésiter entre conserver une consigne énergétique et sécuriser la production. En l’absence de règle d’arbitrage, la question est reportée.
La solution ne consiste donc pas à multiplier les projets. Elle consiste à transformer les bonnes pratiques issues de chaque projet en décisions simples, répétées et attribuées. C’est précisément le rôle d’une routine énergie intégrée aux briefings de production.
Comment installer une routine énergie de 10 minutes par équipe sans perturber la production ?
Une routine énergie de dix minutes fonctionne lorsqu’elle s’intègre à une réunion déjà existante et débouche sur une décision concrète. L’équipe examine un indicateur, explique sa variation à partir des événements de production, puis décide d’une action ou d’une alerte. Un responsable désigné conserve la trace de la décision jusqu’à sa résolution.
Il n’est pas nécessaire d’organiser une nouvelle réunion. Utilisez la passation d’équipe, le briefing quotidien ou une revue de performance déjà en place. La consommation énergétique devient alors un sujet opérationnel parmi les autres, sans créer une charge de coordination supplémentaire.
La routine peut suivre un déroulé très court :
- Trois minutes pour constater : relever l’indicateur disponible, comparer la valeur à la référence pertinente et identifier un éventuel écart.
- Quatre minutes pour comprendre : rapprocher l’écart d’un arrêt, d’un changement de série, d’une variation de cadence ou d’une anomalie d’équipement.
- Trois minutes pour décider : confirmer une situation normale, lancer une vérification ou transmettre un problème à la maintenance ou au référent énergie.
La question centrale n’est pas « avons-nous consommé plus ? », mais « qu’est-ce qui a changé dans les conditions de production ? ». Une consommation supérieure peut être normale si l’activité augmente. À l’inverse, une consommation stable pendant un arrêt peut révéler un gaspillage.
Chaque équipe doit disposer d’un indicateur compréhensible et relié à ses possibilités d’action. Il peut s’agir d’une consommation par unité produite, d’une consommation pendant les périodes d’arrêt ou d’un autre indicateur représentatif de son périmètre.
Une responsabilité nominative, fixe ou tournante, garantit que le point énergie sera réellement abordé. Une simple colonne sur un tableau de management visuel suffit à conserver la date, l’écart observé, la décision et la personne chargée du suivi.
Le piège consiste à transformer cette routine en lecture automatique d’un chiffre. Pour éviter ce rituel vide, fixez un critère de fonctionnement : lorsqu’un écart existe, il doit être expliqué ou faire l’objet d’une action. Une revue hebdomadaire permet de vérifier qu’au moins une action ou une escalade a été produite lorsque la situation le justifie.
Checklist pour lancer votre première routine énergie
- Choisissez un briefing existant et réservez-y dix minutes : inscrivez le créneau dans le déroulé de réunion.
- Sélectionnez un indicateur énergétique exploitable par l’équipe : affichez sa définition, son unité et sa référence.
- Désignez le responsable de l’animation et son suppléant : inscrivez leurs noms sur le tableau d’équipe.
- Créez une trace des écarts et des décisions : préparez un tableau avec date, constat, action, responsable et échéance.
- Organisez une vérification à la fin de la première semaine : produisez une liste des actions clôturées, ouvertes et remontées à la direction.
Une routine efficace n’exige pas une précision de mesure parfaite dès le départ. Elle exige surtout des données suffisamment fiables pour décider. Reste à choisir le bon objectif, en distinguant la performance physique des fluctuations financières.
Objectif en kWh ou en € : lequel choisir quand les prix varient fortement ?
Lorsque les prix de l’énergie fluctuent, pilotez prioritairement les équipes avec un indicateur physique en kWh, éventuellement corrigé de l’activité. Utilisez les euros pour apprécier l’impact financier et arbitrer les budgets. Séparez systématiquement l’effet des volumes consommés de celui des tarifs : une facture plus faible ne signifie pas nécessairement une meilleure performance énergétique.
Un indicateur en kWh mesure une quantité d’énergie. Les équipes peuvent agir sur cette consommation grâce aux consignes, à la maintenance ou à la conduite des équipements. Le coût en euros dépend également des conditions d’achat, qui ne sont généralement pas maîtrisées par les opérateurs.
Le raisonnement de base repose sur la relation suivante : coût énergétique = consommation physique × prix unitaire. Cette expression simplifiée sert à distinguer les effets dans un exercice de pilotage ; une facture réelle peut aussi comprendre des abonnements, des taxes et d’autres composantes contractuelles.
Pour rendre les deux dimensions lisibles, séparez les tableaux de performance et de budget.
| Critère | Indicateur physique en kWh | Indicateur financier en € |
|---|---|---|
| Ce qu’il mesure | L’énergie consommée par le site ou le procédé. | Le coût associé à la consommation et aux conditions d’achat. |
| Variable principale | Fonctionnement des équipements et niveau d’activité. | Volumes consommés, prix et structure tarifaire. |
| Responsable du pilotage | Production, maintenance et référent énergie. | Direction, achats et contrôle de gestion. |
| Usage recommandé | Détection des dérives et mesure des améliorations techniques. | Budget, valorisation économique et choix d’investissement. |
Sur un site dont les volumes changent chaque semaine, les kWh absolus peuvent cependant devenir trompeurs. Une baisse de production réduit parfois la consommation totale tout en augmentant l’énergie nécessaire par unité fabriquée, notamment à cause des charges fixes.
Un ratio en kWh par tonne ou par pièce peut être pertinent lorsque les produits et les conditions de fonctionnement sont comparables. Si le site possède plusieurs familles de produits, des consommations fixes importantes ou des régimes très différents, une référence ajustée aux variables pertinentes sera plus représentative.
La norme ISO 50006:2023 sur les indicateurs et références énergétiques fournit précisément des recommandations pour définir, utiliser et actualiser les indicateurs de performance énergétique ainsi que les situations énergétiques de référence. Sa fiche publique ne prescrit pas un ratio universel applicable à toute installation.
Pour analyser une variation de facture, examinez séparément la différence de consommation à prix constant et la différence de prix à consommation donnée. Cette méthode évite d’attribuer aux équipes un gain qui provient uniquement du marché énergétique.
Un objectif devient utile lorsqu’il reflète ce que ses responsables peuvent réellement influencer. S’il ignore la charge de production ou la qualité, il risque au contraire de provoquer des comportements défensifs et des décisions contre-productives.
L’erreur d’objectif qui pousse à tricher sur les données ou à dégrader la qualité
L’erreur consiste à imposer un objectif énergétique déconnecté des conditions de production, sans définir les limites de qualité et de sécurité. Une cible perçue comme injuste ou irréaliste peut encourager des relevés approximatifs, des changements artificiels de périmètre ou des réductions de consommation qui compromettent le procédé. L’objectif doit rester mesurable, explicable et atteignable par des actions autorisées.
Imaginez un atelier soumis à une réduction de consommation absolue alors que le programme de fabrication impose davantage de changements de série. Les démarrages, nettoyages et périodes de stabilisation peuvent augmenter la consommation spécifique. Demander la même baisse indépendamment de ces contraintes risque de transformer un objectif d’amélioration en pression sur les équipes.
Trois dérives doivent particulièrement attirer l’attention :
- Dégrader la fiabilité des relevés : arrondir des valeurs, remplacer des mesures manquantes par des estimations non signalées ou saisir des données sans vérification.
- Déplacer les consommations : exclure artificiellement certains équipements ou transférer une activité hors du périmètre suivi pour afficher un meilleur résultat.
- Modifier des paramètres critiques : raccourcir un traitement, diminuer une température nécessaire ou réduire un nettoyage sans validation qualité.
Ces comportements sont des risques organisationnels à prévenir, et non des conséquences automatiques d’un objectif ambitieux. Leur apparition dépend aussi des pratiques de management, des contrôles et de la capacité des équipes à signaler un problème.
Un bon indicateur doit notamment permettre d’expliquer ses variations. Si la performance annoncée s’améliore brutalement sans évolution technique ou opérationnelle identifiable, vérifiez les données. Des divergences persistantes entre sous-compteurs, compteur principal et factures méritent également une investigation, en tenant compte des différences de périmètre et de période.
Avant de valider une cible, appliquez trois tests. Le résultat reste-t-il pertinent quand le niveau de production change ? Les équipes disposent-elles de leviers concrets pour progresser ? La cible peut-elle être atteinte sans sortir des conditions de fabrication validées ?
Formalisez une liste des paramètres intouchables sans autorisation : températures minimales de traitement, durées critiques, débits indispensables, exigences sanitaires ou seuils de sécurité applicables au procédé. Cette liste doit être élaborée avec la production, la qualité et, selon les installations, la maintenance et la sécurité.
Prévoyez enfin une procédure de contestation documentée : lorsqu’une équipe démontre qu’un objectif ne correspond plus au régime réel de fonctionnement, elle doit pouvoir demander une analyse sans être pénalisée pour avoir signalé l’écart.
La crédibilité du système repose sur des règles stables, mais pas immuables. Lorsque les conditions industrielles changent durablement, il faut savoir actualiser les références sans transformer chaque aléa en prétexte pour abandonner l’ambition initiale.
Quand et comment revoir vos objectifs et plans d’action pour coller aux arrêts, pics et budgets ?
Révisez vos objectifs énergétiques lorsqu’un changement significatif rend la référence de comparaison inadaptée, pas à chaque fluctuation hebdomadaire. Une modification durable de charge, un arrêt prolongé, une nouvelle ligne ou un changement structurel du procédé peuvent justifier un recalibrage. Conservez toutefois l’ambition d’amélioration et documentez séparément les ajustements techniques et les décisions budgétaires.
La première distinction concerne la consommation de référence et l’objectif de progrès. Une référence décrit les consommations attendues pour des conditions données. L’objectif traduit l’amélioration recherchée par rapport à cette référence.
Si les conditions changent, il peut être nécessaire d’ajuster la comparaison sans réduire automatiquement l’effort demandé.
Définissez à l’avance les événements susceptibles de déclencher une révision :
- Une évolution durable du volume ou du mélange de produits fabriqués.
- Un arrêt technique prolongé modifiant le fonctionnement habituel.
- L’installation, la suppression ou la transformation importante d’une ligne.
- Un changement significatif des conditions d’approvisionnement énergétique ou du budget, pour la composante financière.
- Une modification des variables pertinentes qui rend les indicateurs actuels insuffisants.
Pour chaque événement, décidez d’abord si la situation peut être traitée par une correction normale de la référence. Si le modèle de consommation demeure représentatif, il n’est pas nécessaire de reconstruire les objectifs. Si les relations entre activité et énergie ont changé, une actualisation documentée peut être justifiée.
Les arrêts annuels, les campagnes saisonnières et les pics déjà connus doivent être intégrés à la planification avant leur survenue. Des sous-objectifs adaptés aux périodes permettent d’éviter qu’un arrêt prévu soit interprété comme un échec ou qu’un trimestre atypique décourage les équipes.
La méthode est cohérente avec les principes d’actualisation des indicateurs et des situations de référence décrits par ISO 50006:2023. Il reste nécessaire de définir les modalités concrètes selon les caractéristiques du site.
Installez une revue mensuelle des écarts, complétée par une revue plus structurée à chaque événement majeur. Cette cadence constitue une proposition opérationnelle, pas une obligation normative. Fixez également une limite interne aux révisions formelles : par exemple, privilégier une revue trimestrielle, sauf changement structurel documenté.
Chaque révision doit laisser une trace : événement déclencheur, période concernée, ancienne référence, nouvelle méthode de comparaison, motif et validation. Conservez les anciennes valeurs pour permettre l’analyse historique.
Un objectif correctement actualisé permet aux équipes de distinguer une variation d’activité d’une véritable dérive. Mais encore faut-il disposer de mesures utiles, sans mobiliser excessivement les techniciens du site.
Relevé manuel ou capteurs connectés : que choisir quand vous n’avez que 2 techniciens pour tout le site ?
Avec seulement deux techniciens, privilégiez une stratégie de mesure hybride : automatiser les points critiques et conserver des relevés manuels ciblés sur les équipements secondaires. Le choix dépend du temps consacré aux mesures, de la variabilité des consommations et de l’utilité des données pour agir. Un capteur connecté n’apporte aucun bénéfice opérationnel si personne n’exploite ses résultats.
La première étape consiste à estimer le coût réel des relevés manuels. Ne considérez pas seulement le temps nécessaire pour lire un compteur. Ajoutez les déplacements, les précautions d’accès, la saisie, la vérification et l’analyse.
Pour chaque point de mesure, utilisez une estimation simple : nombre de relevés × durée complète d’un relevé. Le total obtenu indique la charge périodique mobilisée par le dispositif manuel. Les contraintes de sécurité et d’accessibilité doivent être évaluées indépendamment de ce calcul.
Comparez ensuite cette charge au coût complet d’une solution connectée : équipement, installation, intégration, transmission des données, maintenance, vérification métrologique si nécessaire et temps d’analyse. Un système automatisé peut diminuer les visites, sans supprimer les obligations de surveillance.
Les postes à surveiller en priorité sont ceux où une dérive peut représenter une consommation significative, où les variations sont difficiles à comprendre ou où une action rapide est possible. À l’inverse, un équipement stable et peu consommateur ne justifie pas nécessairement une mesure permanente.
La stratégie hybride peut être organisée ainsi :
| Critère | Relevé manuel | Capteur connecté |
|---|---|---|
| Fréquence utile | Contrôles espacés ou ponctuels. | Suivi fréquent ou continu. |
| Comportement du poste | Consommation relativement stable. | Consommation variable ou dérives rapides. |
| Ressources nécessaires | Déplacement, lecture et saisie. | Installation, supervision et maintenance. |
| Décision recherchée | Confirmation d’un état ou contrôle périodique. | Détection rapide, analyse des cycles et alertes. |
Commencez par les compteurs principaux et les usages énergétiques significatifs. Étendez ensuite l’instrumentation seulement lorsque les premiers résultats montrent qu’une mesure supplémentaire permettrait de prendre une décision utile.
Cette logique rejoint les recommandations de l’ADEME sur le système de management de l’énergie, qui préconisent notamment un plan de mesure et de suivi adapté à la taille et à la complexité du site.
Prévoyez enfin un responsable de lecture pour chaque donnée automatisée. Une alerte doit avoir un destinataire et une règle de traitement. Sans cette organisation, le déploiement de capteurs risque de créer une accumulation de données inutilisées, tandis qu’un relevé manuel bien exploité peut conserver toute sa valeur.
Une fois les consommations mieux comprises, les idées d’amélioration se multiplient. Le problème n’est alors plus de tout mesurer, mais de sélectionner les actions qui méritent les ressources disponibles.
Comment prioriser 15 idées d’économies avec une matrice gain-risque-effort en 1 heure ?
Pour classer quinze idées d’économies en une heure, réunissez production, maintenance, qualité et référent énergie autour d’une matrice gain-risque-effort. Estimez rapidement les bénéfices, rendez visibles les risques pour le procédé et évaluez les ressources nécessaires. La séance doit aboutir à quelques actions à lancer, quelques essais à préparer et des idées à différer.
Avant la réunion, rassemblez les quinze propositions sur un support commun. Chaque idée doit décrire l’équipement concerné, le changement envisagé et le résultat attendu. Une estimation imparfaite mais explicitement qualifiée suffit pour un premier tri.
Organisez ensuite la séance en quatre phases chronométrées :
- 10 minutes — Clarifier les propositions : supprimer les doublons et vérifier que chaque idée correspond à une action compréhensible.
- 15 minutes — Évaluer les gains : estimer l’ordre de grandeur énergétique et identifier les hypothèses ou mesures manquantes.
- 20 minutes — Examiner les risques et l’effort : distinguer les conséquences potentielles sur la qualité, la sécurité et les conditions de travail, puis évaluer investissement, temps technique et dépendances.
- 15 minutes — Décider : classer les idées, retenir les premières actions et attribuer un responsable à chaque suite à donner.
La matrice ne doit pas réduire tous les risques à une note unique. Une modification peut être simple techniquement mais présenter un risque qualité élevé. À l’inverse, un investissement important peut avoir un faible risque opérationnel.
Une grille qualitative facilite les arbitrages :
| Critère | Évaluation favorable | Point de vigilance |
|---|---|---|
| Gain énergétique | Potentiel significatif et hypothèses vérifiables. | Gain incertain ou difficile à mesurer. |
| Qualité et sécurité | Aucun paramètre critique modifié. | Qualification ou analyse de risque nécessaire. |
| Effort | Mise en œuvre simple avec ressources disponibles. | Investissement, arrêt ou expertise externe requis. |
| Acceptabilité terrain | Action compatible avec les pratiques de production. | Contraintes supplémentaires pour les opérateurs. |
Pour les propositions importantes, demandez à la production et à la maintenance d’estimer les gains séparément avant de confronter les réponses. Un désaccord peut révéler une hypothèse contestée, un manque de données ou une inquiétude concernant le process.
Les actions avec un bon potentiel, un faible effort et des risques maîtrisés constituent des candidates naturelles au lancement. Les actions à risque qualité ou sécurité ne doivent jamais être retenues uniquement parce que leur gain estimé est élevé.
Une matrice ne remplace ni une étude d’investissement ni une validation technique. Elle permet de concentrer les analyses sur les propositions les plus prometteuses. Après les premières réalisations, comparez les économies mesurées aux estimations initiales et actualisez la méthode de classement.
Cette sélection doit conduire à un portefeuille équilibré : des économies simples à engager immédiatement et des modifications plus ambitieuses à qualifier. La frontière entre les deux dépend principalement de leur impact potentiel sur la qualité du produit et la maîtrise du procédé.
À retenir avant toute modification du process
- Une économie d’énergie n’est recevable que si les exigences de qualité et de sécurité restent respectées.
- Les actions sur les fonctionnements inutiles se distinguent des modifications qui touchent les paramètres de fabrication validés.
- Toute modification sensible doit disposer d’un essai encadré, de critères d’acceptation et d’une trace des résultats avant généralisation.
Comment obtenir des économies d’énergie sans créer de non-qualité sur le process ?
Pour réduire la consommation sans dégrader la qualité, séparez les économies portant sur les fonctionnements inutiles des modifications touchant les paramètres du procédé. Les premières peuvent souvent être engagées après vérification des contraintes opérationnelles. Les secondes nécessitent une analyse de risque, un essai contrôlé et une validation qualité avant tout déploiement à grande échelle.
Les équipements les plus énergivores contribuent parfois directement à la conformité des produits. Le séchage, la cuisson, les traitements thermiques, le nettoyage ou la maîtrise des températures peuvent exiger une quantité minimale d’énergie pour obtenir un résultat reproductible.
Une baisse de consommation n’est donc pas nécessairement une amélioration globale. Elle peut déplacer le coût vers les rebuts, les reprises, les arrêts de ligne ou les réclamations clients si elle perturbe les conditions de fabrication.
Commencez par distinguer deux familles d’actions.
- Les économies sans modification des exigences du process : réduction des fonctionnements à vide, arrêt d’auxiliaires devenus inutiles, correction d’anomalies ou suppression de consommations hors des périodes nécessaires. Ces actions doivent néanmoins respecter les conditions de redémarrage, de sécurité et de disponibilité.
- Les économies nécessitant une qualification : baisse d’une température de traitement, modification d’une durée de cycle, changement de débit, adaptation d’une séquence de nettoyage ou réduction d’une marge de fonctionnement validée.
Pour la seconde catégorie, traitez l’optimisation comme un changement de procédé. Identifiez d’abord le paramètre réellement dimensionnant : température minimale, durée d’exposition, débit nécessaire, concentration ou autre variable critique.
Les équipes qualité et production doivent définir les critères d’acceptation avant l’essai. Sans cette étape, le résultat énergétique pourrait être interprété favorablement alors que les exigences du produit n’ont pas été correctement vérifiées.
Lorsque le contexte technique le permet, réalisez un essai limité sur une machine pilote, une série identifiée ou une plage contrôlée. Conservez une configuration de référence et prévoyez les conditions de retour arrière.
Utilisez ensuite les contrôles qualité existants, complétés si nécessaire par des vérifications spécifiques à la modification. Ne généralisez pas sur la seule base d’une consommation plus faible. Il faut également confirmer que la performance du procédé reste conforme aux exigences applicables.
Le dossier de modification doit contenir au minimum le paramètre initial, la nouvelle valeur testée, les conditions de l’essai, les résultats énergétiques, les contrôles qualité, la décision et les personnes ayant validé le changement.
Cette traçabilité facilite les analyses ultérieures. Lorsqu’une anomalie apparaît, elle permet de retrouver les conditions exactes de modification. Elle réduit aussi le risque qu’un incident mal documenté conduise à bloquer toute initiative énergétique future.
Pour le directeur de site, l’enjeu est de créer une règle commune entre production, maintenance, qualité et énergie : aucun gain ne doit être validé sans preuve de son effet réel et sans maîtrise des risques associés.
Choisissez dès maintenant un atelier, un indicateur énergétique et une action réalisable sans toucher aux paramètres critiques. Inscrivez-les dans le prochain briefing de production, désignez les responsables et fixez une date de vérification. Ce premier cycle de décision, de mesure et de validation constitue une base concrète pour installer un management de l’énergie durable, même lorsque le programme de fabrication évolue chaque semaine.
Faut-il être certifié ISO 50001 pour organiser un management de l’énergie efficace ?
La certification n’est pas un préalable universel à la mise en place de routines énergétiques. Un site peut commencer par définir des responsabilités, mesurer ses consommations, suivre des indicateurs et piloter des actions. ISO 50001 fournit un cadre structuré pour maintenir et améliorer le système ; une certification éventuelle relève d’une démarche distincte, à apprécier selon les obligations applicables et les objectifs de l’entreprise.
Comment mesurer un progrès énergétique quand les produits fabriqués changent chaque semaine ?
Commencez par identifier les variables qui influencent réellement la consommation : volumes, familles de produits, temps de fonctionnement, démarrages ou conditions de production. Un ratio simple peut convenir à un atelier homogène. Pour un site plus complexe, une référence énergétique ajustée aux variables pertinentes permet des comparaisons plus représentatives. Les hypothèses et les limites de la méthode doivent rester documentées.
Qui doit porter le management de l’énergie dans une usine ?
La direction fixe les orientations et arbitre les ressources, tandis que le référent énergie coordonne les indicateurs et les actions. Les responsables de production assurent l’intégration aux routines d’équipe. Maintenance et qualité interviennent sur les diagnostics, les modifications techniques et les validations. Une répartition explicite des responsabilités évite que l’ensemble de la démarche repose sur une seule personne.
Que faire si les données de consommation sont incomplètes ?
Identifiez les postes les plus significatifs et commencez avec les mesures disponibles dont la fiabilité est suffisante pour prendre une décision. Signalez les estimations, les périodes manquantes et les incertitudes. Complétez progressivement le dispositif par des relevés ciblés ou des capteurs, selon l’utilité attendue. Évitez d’affirmer qu’une économie est démontrée lorsque les données ne permettent pas de distinguer clairement l’effet de l’action de celui de la production.
Comment maintenir la motivation des équipes si les résultats énergétiques tardent à apparaître ?
Suivez aussi des résultats opérationnels intermédiaires : dérives expliquées, anomalies corrigées, essais validés et actions clôturées. Rendez les décisions visibles dans les briefings et expliquez les obstacles rencontrés. Distinguez les améliorations déjà vérifiées des gains encore attendus. Cette transparence permet de reconnaître le travail des équipes sans présenter prématurément une économie estimée comme un résultat acquis.